

 Язык
 English
 中文简体
 Français
 Español
 Português
 عربى

Контент
- 1 Основы экструзии проволоки: единый синхронизированный поезд
- 2 Выбор соединения: ПЭ, ПВХ, ПП и сшитый полиэтилен.
- 3 Скрытые метрики, которые крадут эффективность линии
- 4 Разнообразие применений: где используется экструзия проволоки
- 5 Руководство по выбору: выбор правильной линии экструзии проволоки
- 6 Техническое обслуживание и соблюдение требований: защита инвестиций
Два завода могут производить один и тот же ПВХ-композит на одинаковом экструзионном оборудовании, но в итоге получать очень разные проценты брака. Разница редко заключается только в винте или стволе. Так координируется весь поезд. Натяжение отдачи, реакция танцора, температура охлаждающего лотка, тяга ведущего вала и приемная намотка - все это взаимодействует с экструдером до того, как датчик диаметра покажет первый дефект.
Практический вывод следует сразу: качество экструзии проволоки определяется до и после шнека. Стабилизируйте натяжение, поддерживайте постоянный профиль охлаждения и согласовывайте скорость намотки со скоростью экструзии, и большинство дефектов размеров и поверхности исчезнут без воздействия температуры цилиндра.
Ценный вывод: избегайте предварительной настройки экструдера. Проверьте всю линию — отдачу, танцор, охлаждение, шпиль, приемку. Таким образом большинство заводов компенсируют 10–15 % потерянного рабочего времени с меньшим количеством брака и более равномерной толщиной стенок.
Основы экструзии проволоки: единый синхронизированный поезд
Экструзия провода — это непрерывный процесс плавления полимера и нанесения его на металлический проводник для формирования однородного изоляционного слоя или защитной оболочки. Гранулы ПЭ, ПВХ, ПП или сшитого полиэтилена поступают в нагретый цилиндр, плавятся и гомогенизируются, а затем прокачиваются через траверсу, где кольцевая матрица формирует полимер, когда он наматывается на движущуюся проволоку.
После штамповки изолированный проводник проходит через охлаждающий лоток, сушится, калибруется и, наконец, наматывается или наматывается. Вся линия работает как одна машина: скорость шнека, скорость линии и скорость намотки должны оставаться синхронизированными, иначе расплав будет растекаться неравномерно и толщина стенок начнет колебаться.
Главные станции линии экструзии проволоки
Расплата и танцор
Подает оголенный провод с постоянной скоростью и натяжением. Танцор или аккумулятор поглощает изменения инерции во время замены золотника.
Экструдер и крейцкопф
Расплавляет компаунд, создает давление и наносит слой. Геометрия шнека и температура цилиндра определяют качество расплава и стабильность производительности.
Охлаждающий лоток
Устанавливает поведение кристаллизации и усадки. Температура воды и длина корыта должны соответствовать скорости лески и типу смеси.
Кабстан и приёмник
Натягивает леску, подает датчики диаметра или емкости и наматывает готовое изделие, не повреждая поверхность.
Выбор соединения: ПЭ, ПВХ, ПП и сшитый полиэтилен.
Выбор материала меняет конфигурацию экструзии больше, чем любая другая переменная. Строительный провод из высоконаполненного ПВХ ведет себя иначе, чем провод из сшитого полиэтилена среднего напряжения, для которого требуется система подачи воды под давлением. Для кабелей LAN требуется PE с очень жестким контролем диаметра. В таблице ниже сравниваются наиболее распространенные термопластичные соединения, используемые при экструзии проволоки.
| Материал | Типичные применения | Температура плавления | Ключевые технологические риски | Индекс относительной стоимости |
|---|---|---|---|---|
| ПЭ (ПВД/ПЭВД) | Кабель LAN, телефонный, коаксиальная изоляция | 160–220 °С | Разрушение расплава на высокой скорости; овальность | 1.0 |
| ПВХ | Строительный провод, гибкие шнуры, бытовой кабель | 150–190 °С | Пластификатор дымящийся; термическая деградация | 0.8 |
| ПП | Автомобильный провод, тонкостенная изоляция | 190–240 °С | Ограниченная низкотемпературная гибкость | 0.9 |
| СПЭ | Силовой кабель среднего и высокого напряжения | 120–140 °C после сшивки | Поджигать, если температура или время пребывания превышают допустимые пределы. | 1.4 |
Линии из сшитого полиэтилена заслуживают особого внимания, поскольку непрерывное сшивание требует точного контроля температуры расплава и длительного пути охлаждения. Практическая конфигурация представляет собой специальный Экструдер для кабеля из сшитого полиэтилена/полиэтилена с резервуаром для воды , который сохраняет соединение достаточно прохладным, чтобы предотвратить подгорание, в то же время позволяя реакции сшивки завершиться в секции отверждения.
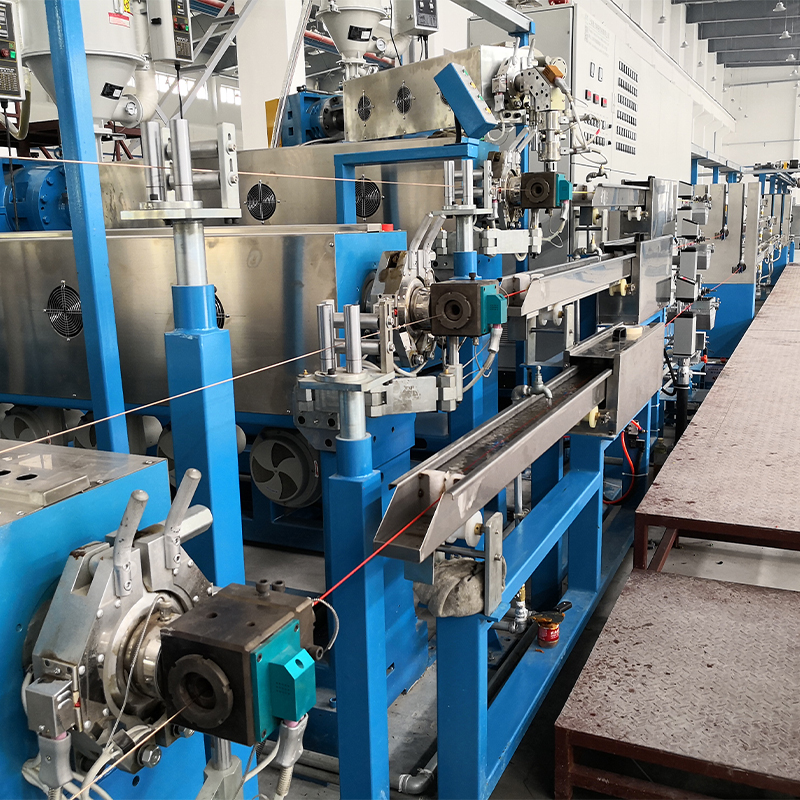 СПЭ PE Cable Extruder Machine with Cooling Water Tank, XLPE Cable Extrusion Mac В качестве оптовых поставщиков машин для экструдеров для кабелей из сшитого полиэтилена и завода по изготовлению экструдеров для кабелей с полиэтиленовой (полиэтиленовой) изоляцией, Yessjet Supply XLPE PE... Посмотреть продукт →
Скрытые метрики, которые крадут эффективность линии
Номинальная скорость шнека не определяет рентабельность. Падение эффективности из-за небольших, повторяющихся возмущений имеет место. На приведенной ниже гистограмме суммированы наиболее распространенные категории потерь, наблюдаемые во время аудита линий экструзии проволоки.
Обратите внимание, чего не хватает на диаграмме: самого экструдера. Как только винт и ствол подогнаны к соединению, потери переходят на переналадку и натяжение. Проверенный способ — установить накопительные и танцорные системы для линий непрерывной экструзии между отдачей и траверсой, поэтому скорость проводника остается постоянной при смене готовых бобин. С другой стороны, если прием постоянно ускоряется и замедляется, каждое возмущение распространяется обратно через шпиль к матрице, создавая отклонения в калибре, которые трудно отследить.
Разнообразие применений: где используется экструзия проволоки
Экструзия проволоки охватывает более широкий спектр конечного использования, чем предполагают многие покупатели. Примерное глобальное сочетание по приложениям выглядит следующим образом.
- Силовой кабель — 40%
- Кабель связи и передачи данных — 25%
- ЛВС и проводка здания — 20%
- Автомобильный и специальный кабель — 15%
Силовой кабель доминирует из-за толстых слоев сшитого полиэтилена и длинных охлаждающих секций. Кабели связи и локальной сети требуют более жестких допусков на диаметр, что оказывает большее давление на стабильность натяжения, чем на выход винта. Строительная проволока обрабатывает ПВХ на высокой скорости с высоким содержанием наполнителя, поэтому износостойкость шнека и цилиндра становится решающим фактором при определении интервалов технического обслуживания.
Руководство по выбору: выбор правильной линии экструзии проволоки
Для большинства растений среднего размера покупка Полная линия экструзии проволоки и кабеля от одного поставщика снижает риск интеграции, поскольку экструдер, охлаждающий лоток, шпиль и система управления подбираются во время проектирования. Практический процесс покупки охватывает шесть вопросов.
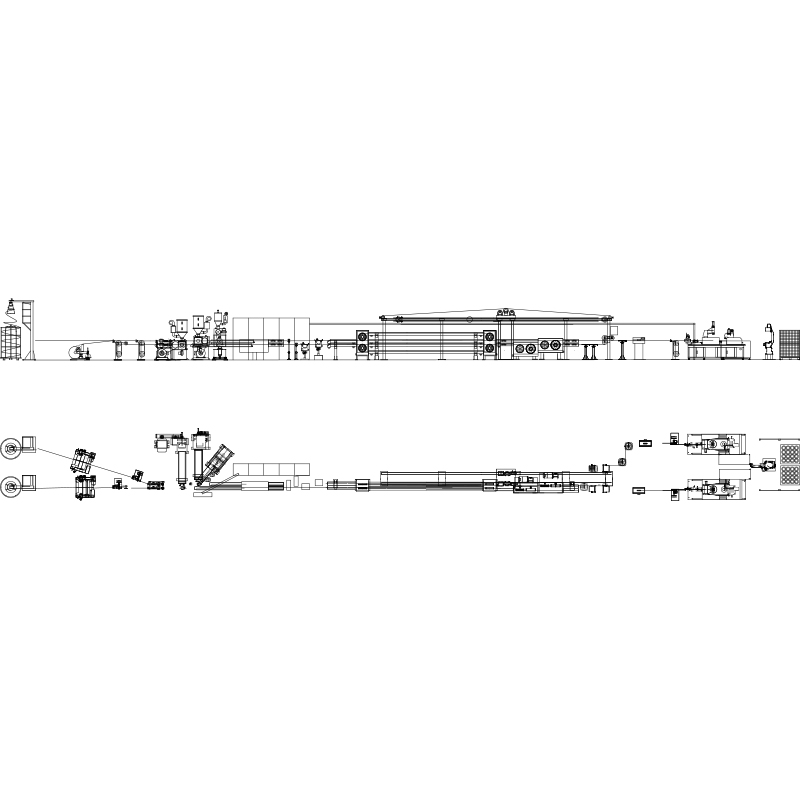 Завод экструзионных линий для производства проволоки и кабеля, производители, поставщики Как завод по производству линий экструзии проводов и кабелей в Китае, производители и поставщики линий экструзии кабелей, Yessjet предлагает ... Посмотреть продукт →
- Определите диапазон проводников. Перечислите все сечения проводников, которые вы планируете изолировать, от 0,5 мм² до 35 мм² или больше. Это фиксирует диапазон матрицы, а также минимальную и максимальную скорость линии.
- Подтвердите составное семейство. Материалы изоляции и рубашки определяют геометрию винта, температурный профиль и длину охлаждения. Не привязывайтесь к машине, пока не решите, будет ли основной рабочей нагрузкой ПВХ, полиэтилен, полипропилен или сшитый полиэтилен.
- Выберите диаметр винта и привод. Высокая производительность для ПЭ и ПВХ обычно начинается с 45 мм и достигает 120 мм. А Полностью автоматический высокопроизводительный экструдер для кабеля из ПЭ/ПВХ
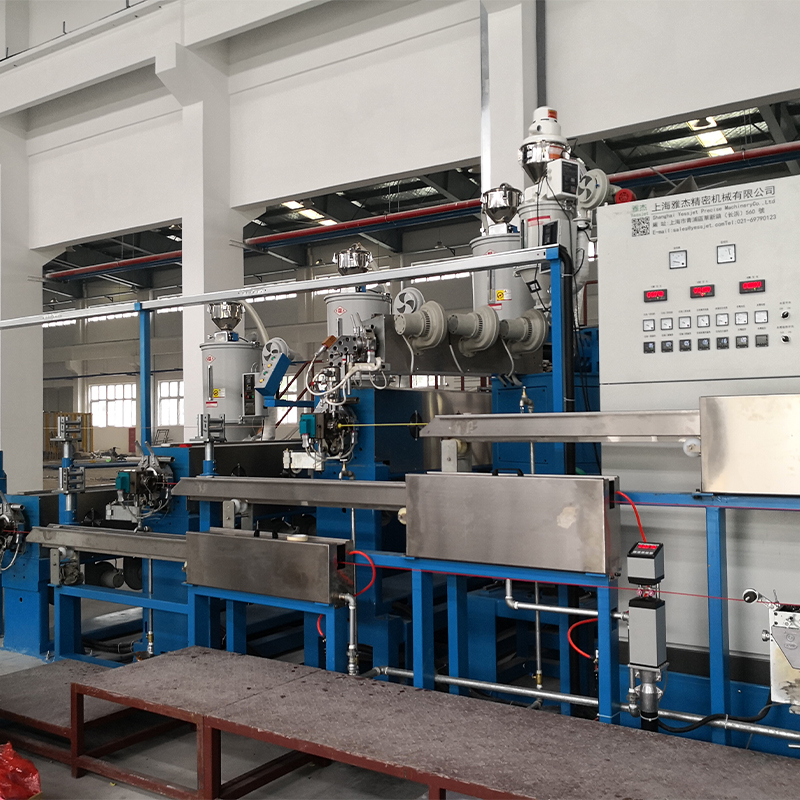 Полностью автоматические высокопроизводительные кабельные экструдеры из полиэтилена и ПВХ, производители, поставщики, заказчик Yessjet - это китайские производители полностью автоматических высокопроизводительных кабельных экструдеров из полиэтилена ПВХ и полностью автоматических высокопроизводительных кабельных экструдеров из полиэтилена ПВХ. Посмотреть продукт → с винтом 50–80 мм покрывает обычный диапазон изоляции 0,5–35 мм², оставляя при этом место для будущих дополнений.
- Проверьте соответствие восходящего и нисходящего потоков. Отдача, танцор, шпиль и приемный механизм должны работать в том же окне скоростей, что и экструдер. Несоответствующая скорость намотки является одной из наиболее частых причин эксцентричной изоляции.
- Оцените охлаждающую способность. Длина охлаждения зависит от состава, толщины стенок и скорости линии. Короткое корыто заставляет вас бежать медленнее; Негабаритная корыто — это просто более крупная инвестиция, чем необходимо.
- Включите эргономику переключения. Время, затраченное на смену штампов, замену материалов и очистку, отображается непосредственно на диаграмме эффективности. Быстросменные траверсы и защитные ограждения с легким доступом окупаются в течение нескольких месяцев.
Техническое обслуживание и соблюдение требований: защита инвестиций
Экструзионная линия проволоки, которую обслуживают в хорошем состоянии, обеспечивает стабильную производительность, в то время как запущенные линии медленно превращаются в металлолом. Составьте календарь технического обслуживания на основе этих действий.
- Ежедневно: проверьте постоянство температуры цилиндра, проверьте датчик диаметра или емкости и запишите результат искрового испытания для каждой производственной партии.
- Еженедельно: проверьте износ винта и цилиндра, измерьте размеры матрицы, а также проверьте давление воздуха и калибровку толкателя или аккумулятора.
- Ежемесячно: очистите охлаждающий желоб и сопла, проверьте натяжение ведущего вала и просмотрите отчеты о браке для трех основных типов дефектов.
Требования соответствия зависят от вашего целевого рынка. IEC 60228 устанавливает классы проводников, а UL 1581 и EN 50363 касаются толщины изоляции и физических свойств. Храните записи партий, измерения толщины стенок и данные искровых испытаний, упорядоченные по номерам партий; клиенты и аудиторы будут просить их.
Наконец, спланируйте дальнейшие действия до установки линии. Многие заводы добавляют роботизированные системы паллетирования для работы с кабельными катушками на второй или третий год, когда упаковка становится узким местом. Оставление места для этой модернизации экономит второй этап строительных работ и сохраняет весь процесс от экструзии до рулона на поддонах в одном непрерывном потоке.


