

 Язык
 English
 中文简体
 Français
 Español
 Português
 عربى

Контент
- 1 Что определяет полимер экструзионного качества
- 2 Экструзионная марка и инъекционная марка: прямое сравнение
- 3 Скрытые метрики: правильное чтение MFI для кабельной экструзии
- 4 Распространение полимеров экструзионного качества в проводах и кабелях
- 5 Практический пятиэтапный процесс отбора
- 6 Практика технического обслуживания и соблюдения требований, обеспечивающая защиту класса
Переработчик кабеля в Юго-Восточной Азии недавно заменил полиэтиленовую компаунд экструзионного качества на более дешевую смолу инжекционного качества, чтобы сэкономить примерно 0,12 доллара США за килограмм. Первый час бега выглядел нормально. Ко второму часу толщина стенок вышла за пределы допуска, появилась волнистость поверхности, и почти 12 процентов продукции этой смены пришлось зачищать и перерабатывать. Смола была неплохая; это был просто неподходящий сорт для экструдера.
Этот опыт подводит к выводу, на основе которого построена данная статья: полимеры экструзионного качества не являются маркетинговым ярлыком. Это полимерные композиции с более высокой молекулярной массой, намеренно сбалансированным молекулярно-массовым распределением и более низким индексом текучести расплава, все они разработаны так, чтобы сохранять свою форму и размеры при проталкивании через фильеру на высокой скорости. Выбор только по цене почти всегда обходится дороже, чем небольшая надбавка, которую он сэкономит.
Основной вывод
Прочность расплава, стабильность текучести и термическое сопротивление определяют, будет ли материал проходить чистоту на экструзионной линии. Смолам, предназначенным для инъекций, не хватает прочности расплава, чтобы удерживать допуски на размеры в штампе, поэтому для изоляции и оболочки кабелей рекомендуются марки, предназначенные для экструзии.
Что определяет полимер экструзионного качества
Три измеримых свойства отличают полимеры, предназначенные для экструзии, от их аналогов, предназначенных для инъекций. Как только они будут ясны, остальная часть выбора материала станет более предсказуемой.
- Молекулярный вес и распределение: Экструзионные сорта относятся к группе смол с более высокой молекулярной массой. Более длинные полимерные цепи придают расплаву прочность, которую можно вытянуть из матрицы и превратить в однородный изоляционный слой или оболочку вместо разрыва или провисания.
- Индекс текучести расплава (MFI или MFR): Большинство смол ПЭ и ПП, предназначенных для экструзии, находятся в диапазоне от 0,3 до 5 г/10 мин, в то время как марки для инъекций часто находятся в диапазоне от 8 до 60 г/10 мин. Более низкий MFI означает, что расплав не провисает и сохраняет свое поперечное сечение при охлаждении.
- Разбухание матрицы и прочность плавления: Прочность расплава — это сопротивление растяжению, а разбухание матрицы — это естественное расширение расплава при выходе из матрицы. Экструзионные марки обеспечивают предсказуемость разбухания матрицы, поэтому можно с уверенностью рассчитать длину площадки матрицы, расстояние протяжки и профиль охлаждения.
- Термическая стабилизация: Экструзионные компаунды содержат стабилизаторы, рассчитанные на более длительное время пребывания в цилиндре и более высокое температурное воздействие на головке. Это особенно важно для ПВХ и сшитого полиэтилена, где неконтролируемая деградация приводит к появлению черных пятен и дефектов поверхности.
Распространенные семейства экструзионного класса для производства кабеля
ПВД/ЛПЭНП
МФИ 0,5–2. Гибкий и устойчивый к растрескиванию. Используется для изоляции и легких оболочек телекоммуникационных и строительных проводов.
ПНД
МФИ 0,3–1,5. Жесткий, с высокой прочностью на разрыв. Используется для воздуховодов, кабелепроводов и внешних оболочек для тяжелых условий эксплуатации.
ПВХ
Значение K 65–75 для гибких составов. По своей природе огнестойкий и легко пластифицируется. По умолчанию для оболочек низкого и среднего напряжения.
ПП
МФИ 0,5–3. Низкая плотность, хорошая химическая стойкость. Обычно используется в изоляции автомобильных кабелей и наполнительной ленте.
СПЭ
Сшиваемый полиэтиленовый состав с MFI около 1 перед отверждением. Высокая диэлектрическая прочность и постоянная температура 90°C. Стандарт для изоляции среднего и высокого напряжения.
Поскольку на долю полиэтилена и ПВХ приходится большая часть объема экструзии кабеля по тоннажу, конфигурация экструдера имеет такое же значение, как и химический состав соединения. Машина, которая работает как с полиэтиленом, так и с ПВХ без переналадки, позволяет предприятию сократить время переналадки и избежать перекрестного загрязнения материалов. Одним из примеров является полностью автоматический высокопроизводительный кабельный экструдер из ПЭ/ПВХ, который сочетает в себе шнек двойного назначения, прецизионный контроль температуры и функции быстрого освобождения цилиндра для переключения соединений.
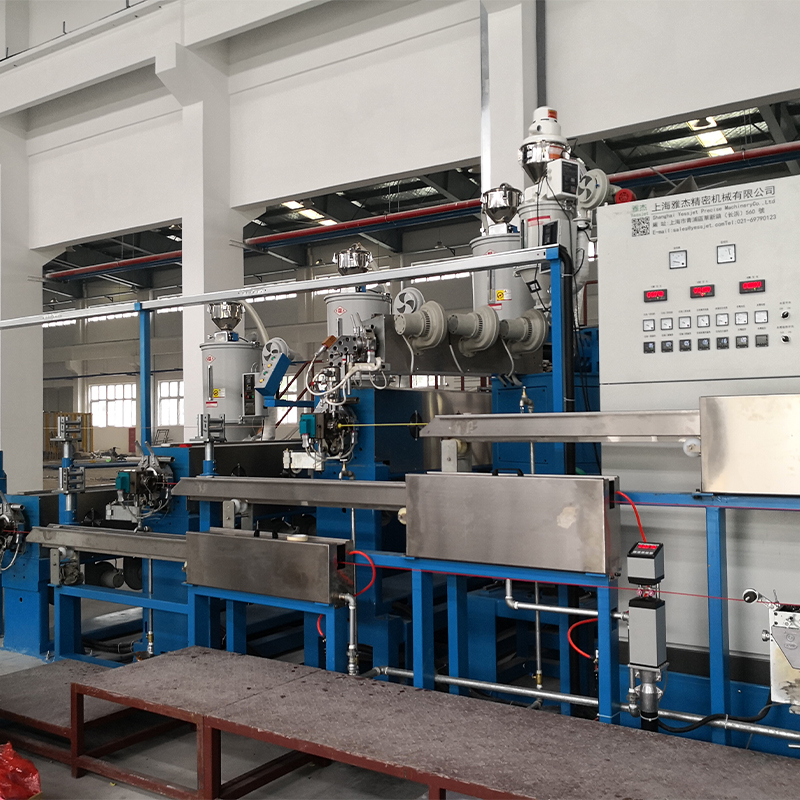 Полностью автоматический высокопроизводительный кабельный экструдер из ПЭ/ПВХ с шнеком двойного назначения Этот экструдер поддерживает быстрое переключение между полиэтиленом и ПВХ без необходимости переналадки, сочетая в себе шнек двойного назначения и точный контроль температуры. Он подходит для предприятий, стремящихся сократить время переналадки и риск загрязнения. Посмотреть продукт →
Экструзионная марка и инъекционная марка: прямое сравнение
Приведенное ниже сравнение показывает практические различия, влияющие на линию по производству кабеля. Цифры подразумевают семейство смол ПЭ или ПП; ПВХ обычно оценивается по значению K вместо MFI.
Недвижимость
Экструзионная марка
Инъекционный класс
Влияние на производство
МФИ (г/10 мин)
0,3–5
8–60
Контроль размеров после штампа
Прочность расплава
Высокий
От низкого до умеренного
Предотвращает провисание и скатывание шеи.
Поведение набухания
Предсказуемый
Варьируется в широких пределах
Равномерность толщины стенки
Распределение молекулярной массы
Индивидуальный, часто бимодальный
Уже
Баланс производительности и стабильности
Загрузка термостабилизатора
Расширенный
Стандартный
Устойчивость к деградации во время проживания
Ценовая премия
Базовый уровень от 5% до 15%
Базовый уровень
Более низкий процент лома компенсирует премию
Значения представляют собой типичные контрольные диапазоны для компаундов для экструзии кабелей. Всегда сверяйте данные с техническими данными поставщика.
На практике премия за экструзионную марку возмещается, если производится хотя бы на один-два процента меньше лома. Событие с 12-процентным браком, как в первом примере, обходится гораздо дороже, чем любая экономия материала.
Скрытые метрики: правильное чтение MFI для кабельной экструзии
Номер MFI в спецификации описывает, как полимер течет в стандартной матрице при фиксированной нагрузке, а не как он ведет себя в вашей комбинации шнека и матрицы. В приведенной ниже таблице показаны типичные значения MFI экструзионного класса для полимеров, которые доминируют в изоляции и оболочке кабеля. ПВХ опущен, поскольку ему присвоен показатель K.
ПВД 0,8
ЛПВД 1.0
ПНД 0.5
ПП 1.5
СПЭ 1.0
Типичный показатель текучести расплава в г/10 мин для кабельных полимеров экструзионного качества. ПВХ оценивается по значению K и не показан.
Скрытым показателем MFI является стабильность температуры расплава. Если экструдер не может поддерживать температуру расплава на головке в пределах ±3°C, даже правильно указанная марка будет иметь отклонения в диаметре. Геометрия шнека, охлаждение ствола и контроль натяжения на входе — все это способствует этой стабильности. Для линий, которые должны работать непрерывно при смене бобин, накопительные и танцорные системы для линий непрерывной экструзии поддерживайте постоянное натяжение и скорость, чтобы экструдер воспринимал постоянную нагрузку.
Распространение полимеров экструзионного качества в проводах и кабелях
Производители кабеля редко используют все семейства полимеров одинаково. Распределение ниже отражает типичное потребление в секторе проводов и кабелей.
ПВХ – 34%
СПЭ – 26%
ПВД/ЛПЭНП – 18%
ПНД – 8%
ПП – 10%
Другие – 4%
ПВХ лидирует, потому что он недорогой, огнестойкий и легко обрабатывается при умеренных температурах, что делает его доминирующим в строительных проводах и низковольтных кабелях. Следом за ним следует сшитый полиэтилен из-за его диэлектрической прочности и более высокой термической стойкости, в большинстве стандартов при постоянной температуре около 90°C, что делает его стандартным для силовых кабелей среднего и высокого напряжения. ПЭ являются основой изоляции кабелей связи, а ПП широко используется в автомобильной проводке из-за химической стойкости и низкой плотности.
Обработка сшитого полиэтилена требует контролируемого температурного профиля и желоба для воды после головки, чтобы быстро снизить температуру расплава. Вот почему на линиях по производству сшитого полиэтилена обычно используется конфигурация экструдера с резервуаром для воды.
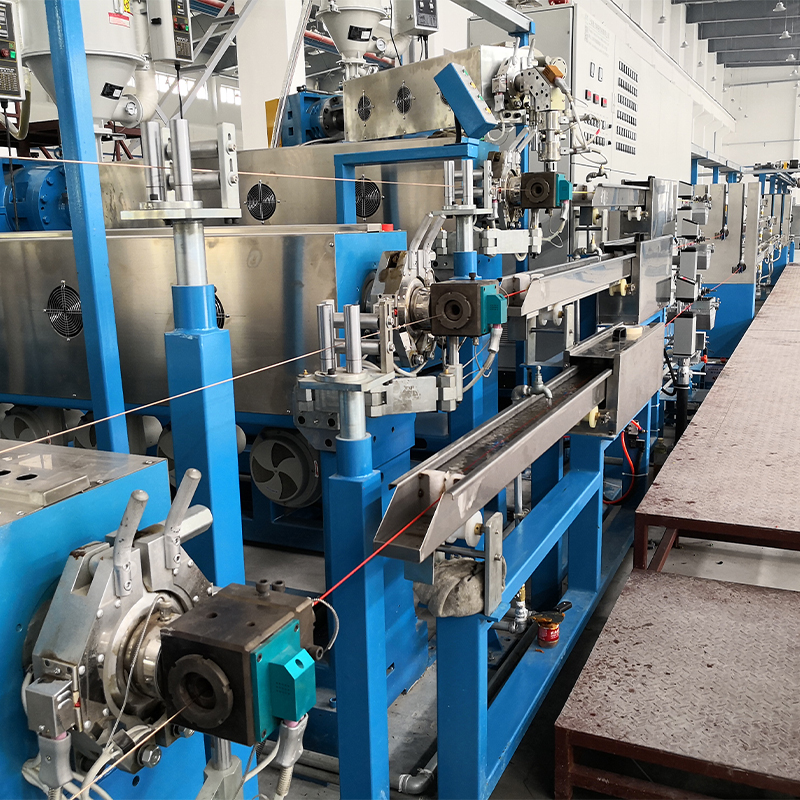 СПЭ/PE Cable Extruder with Cooling Water Tank for Controlled Processing Этот экструдер, предназначенный для изоляции из сшитого полиэтилена и полиэтилена, включает в себя многосекционный резервуар для воды для быстрого охлаждения и равномерной толщины. Он устраняет неравномерную изоляцию и медленное охлаждение, обеспечивая стабильные электрические характеристики силовых и коммуникационных кабелей. Посмотреть продукт →
Практический пятиэтапный процесс отбора
Этот рабочий процесс превращает закупки и проектирование процессов с пустой страницы в квалифицированную оценку без каких-либо догадок.
Шаг 1 – Определите спецификацию
Запишите класс напряжения, размер проводника, номинальную температуру при длительном нагреве, требования к пламени и целевую гибкость. Это немедленно сужает поле полимеров.
Шаг 2 – Список семейств смол
ПВХ for general sheathing, XLPE for power cables, PE for communication insulation, and PP where chemical resistance or weight matters.
Шаг 3 – Подберите MFI к винту и штампу
Для марок с низким MFI требуется больший крутящий момент двигателя и шнек, рассчитанный на более высокий сдвиг; Сорта с высоким MFI требуют более жесткого контроля температуры матрицы. Проверьте соотношение L/D и степень сжатия.
Шаг 4. Проведите контролируемое испытание.
Работайте с производственной скоростью и температурой плавления бревна, давлением напора и изменением диаметра в течение как минимум одного часа. Постоянный диапазон диаметра ±1 процент является практической целью.
Шаг 5 – Закройте окно и проверьте подачу
Зафиксируйте температуру ствола, скорость шнека и степень снижения с помощью документированной процедуры. Проверьте соответствие IEC 60502, UL 1581 или соответствующему стандарту кабеля.
Оборудование – это вторая половина уравнения. Если вы планируете построить новый завод или провести капитальный ремонт, комплексная линия экструзии проволоки и кабеля с подходящим шнеком, матрицей, охлаждающим желобом и приемным устройством позволит избежать проблем совместимости, возникающих при сборке машин от разных поставщиков на месте. Экструзионная линия объединяет эти этапы в единую систему.
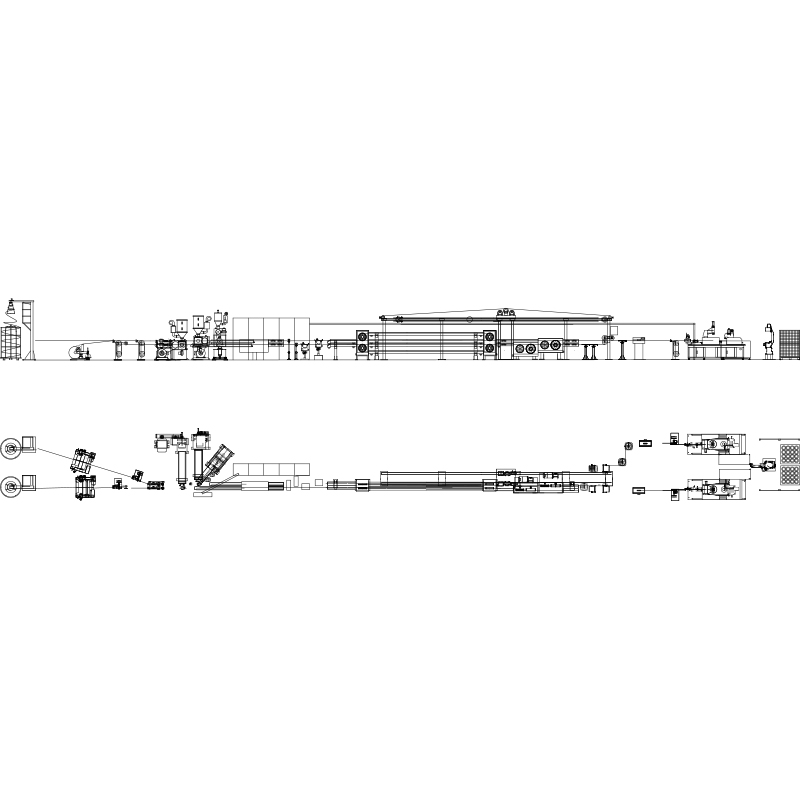 Интегрированная линия экструзии проводов и кабелей с подобранными компонентами Эта комплексная линия объединяет в себе отдачу, выпрямление, экструзию, охлаждение, печать и приемку в единой системе. Выбор этого варианта позволяет избежать проблем совместимости, возникающих при смешивании поставщиков, обеспечивая надежную работу новых заводов или крупных реконструкций. Посмотреть продукт →
Практика технического обслуживания и соблюдения требований, обеспечивающая защиту класса
После того, как сорт сертифицирован, самые большие риски переходят от выбора к обращению и технологической дисциплине.
Обработка и хранение материалов
- Контроль влажности: Даже у полимеров с низким влагопоглощением при хранении во влажных условиях образуется расплывчатость поверхности. Храните составы в оригинальной запечатанной упаковке и используйте бункерную сушилку для гигроскопичных маточных смесей и специальных составов.
- Очистка между классами: Переход с ПВХ на полиэтилен или сшитый полиэтилен может привести к образованию карбонизированных остатков, которые через несколько часов проявятся в виде черных пятен. Используйте документированную последовательность промывки с использованием совместимого промывочного состава.
- Ограничения хранения: Складывайте мешки с пола, поддерживайте температуру на складе ниже 30°C и используйте ротацию запасов по принципу «первым пришел — первым ушел», чтобы предотвратить образование штрафов и агломерацию.
Соответствие и отслеживаемость
- Ограниченные вещества: RoHS и REACH требуют от поставщика соединений документированных деклараций о веществах с периодическим повторным тестированием при изменении состава.
- Стандарты пламени и безопасности: UL 1581, IEC 60332 и IEC 60754 определяют требования к распространению пламени и содержанию галогенов, которым должна соответствовать выбранная марка экструзии для строительных и промышленных кабелей.
- Отслеживание партии: Записывайте номера партий полимеров, партии маточных смесей и параметры экструзии для каждого производственного цикла, чтобы можно было отследить проблемы с качеством по материалу, машине и оператору.
Материал экструзионного качества все еще может быть испорчен после штамповки из-за неправильного обращения. Неравномерное натяжение намотки приводит к истиранию поверхности, а небрежная укладка на поддоны может раздавить или деформировать готовую катушку. Роботизированные системы укладки на поддоны для работы с кабельными катушками снизить этот риск за счет автоматизации подъема и штабелирования с помощью контролируемых, повторяемых движений. Сочетание правильного полимера с дисциплинированным обращением — вот что превращает выбор материала в надежный производственный результат.


