

 Язык
 English
 中文简体
 Français
 Español
 Português
 عربى

Контент
- 1 Пять контуров управления, которые решают, выдержит ли стена
- 2 Сравнение ручного управления, базового ПЛК и управления с обратной связью
- 3 Скрытые показатели: где на самом деле находятся потери
- 4 Где усилия по управлению окупаются больше всего, в зависимости от типа кабеля
- 5 Последовательность ввода в эксплуатацию: шесть шагов, которые блокируют настройки
- 6 Техническое обслуживание, калибровка и соответствие требованиям
Линия изоляции ПВХ толщиной 70 мм, работающая со скоростью 300 м/мин, производит примерно 36 км изолированной жилы за два часа. Если в течение десяти минут этого окна готовый диаметр выходит за пределы допуска клиента на 0,05 мм, несколько километров стержня становятся ломом, приемную катушку приходится переделывать, а отклонение обычно обнаруживается на входном контроле у клиента, а не на вашем собственном производстве.
Управление процессом экструзии представляет собой набор контуров обратной связи, которые предотвращают такой результат. Он фиксирует температуру расплава, давление расплава, скорость шнека, скорость линии, диаметр и натяжение внутри определенных окон, минуту за минутой, и записывает, что движется, когда что-то идет не так.
Короткий ответ: сначала стабилизируйте расплав, затем размер, затем натяжение. Стабильность температуры и давления определяет, выдержит ли толщина стенки; Обратная связь по диаметру и емкости определяет, сохраняется ли допуск; напряжение и накопление определяют, выдержит ли линия переключение без остановки. Настраивайте их именно в таком порядке, потому что каждая петля мешает той, которая находится ниже по потоку.
Линия, которая регистрирует давление расплава, диаметр в нагретом состоянии, толщину стенок и напряжение натяжения с интервалом в одну секунду, обычно показывает, где находятся потери в течение недели работы, задолго до того, как какое-либо обновление оборудования будет оправдано.
Пять контуров управления, которые решают, выдержит ли стена
Управление процессом на экструзионной линии осуществляется не одним контроллером. Взаимодействуют пять циклов, и именно взаимодействие усложняет работу.
Термический профиль
Пять-семь зон ствола удерживаются в пределах 3 градусов Цельсия, зона штампа - в пределах 2 градусов Цельсия.
Давление расплава
Датчик перед блоком экранов, стабильность в пределах 1 процента от заданного значения.
Винт и скорость линии
Скорость вращения шнека привязана к скорости линии, с понижением от 1,4 до 1,6 для изоляции из ПВХ.
Размерная обратная связь
Лазерный датчик на расстоянии 6–8 м от матрицы, емкостной датчик толщины стенки и эксцентриситета.
Напряжение и накопление
Позиция танцора, напряжение в ньютонах и запасенная длина от 30 до 90 секунд.
Температура плавления — это самый медленный цикл, который чаще всего устанавливается на ощупь. На типичной изоляционной линии смещение на 5 градусов Цельсия в зоне измерения изменяет вязкость настолько, что конечный диаметр смещается на 0,02–0,04 мм при постоянной скорости шнека. Термопары следует проверять по эталону каждый квартал, поскольку показания датчика на 4 градуса Цельсия обычно компенсируются оператором, который повышает заданное значение и никогда не возвращает его обратно.
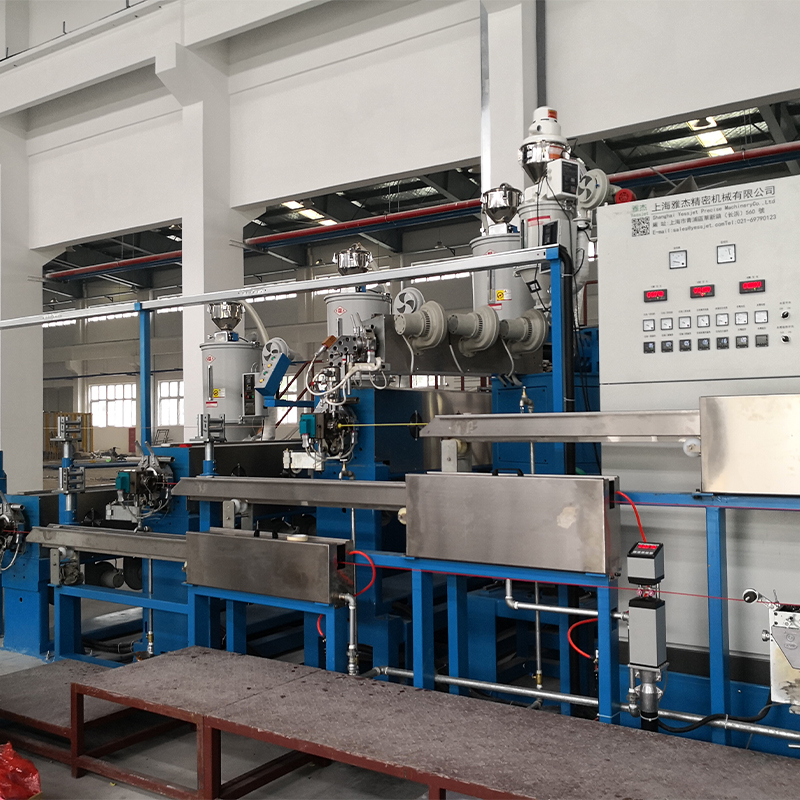 Полностью автоматический высокопроизводительный кабельный экструдер из полиэтилена и ПВХ Полностью автоматический экструдер для высокопроизводительных кабелей из ПЭ и ПВХ представляет собой интегрированную производственную систему, предназначенную для поддержки производителей кабелей в эффективном и высокоточном производстве. Это сп... Посмотреть продукт →
Геометрия винта определяет, какую работу должен выполнить температурный контур. Степень сжатия, соответствующая составу смеси, обеспечивает плоский профиль давления; несоответствие проявляется в виде резкого повышения давления напора, которое не устраняется никакими настройками ПИД-регулятора. Состояние ситового пакета включается в план управления по той же причине: частично заблокированный пакет повышает давление напора и изменяет производительность на 2–5 процентов. Взаимосвязь между конструкцией шнека, производительностью и стабильностью регулирования рассматривается в этом разделе. высокоэффективная направляющая экструдера .
Диаметр и толщина стенки — это то, где контроль становится видимым для клиента. Лазерный датчик, установленный на расстоянии 6–8 м от матрицы, считывает горячий диаметр, который на 8–12 процентов превышает холодный диаметр на линии полиэтиленовой изоляции, поэтому контроллер должен работать в направлении холодных целей, в то время как датчик видит горячие. Натяжение замыкает цепь: натяжное усилие, удерживаемое в пределах нескольких процентов, сохраняет сердечник круглым и не дает верхним слоям вгрызаться в изоляцию на катушке.
Сравнение ручного управления, базового ПЛК и управления с обратной связью
В одном цехе представлены три архитектуры управления, и разница проявляется в цифрах, а не в брошюрах.
Подход к контролю
Что регулируется
Отклонение диаметра
Пусковой лом за смену
Время переключения
Руководство
Скорость шнека и натяжение настраиваются на глаз и на слух.
/- 0,08 мм
от 120 до 200 м
от 25 до 40 минут
Базовый ПЛК, разомкнутый контур
Уставки сохраняются, только сигналы тревоги, нет обратной связи с продуктом
/- 0,04 мм
от 60 до 100 м
от 15 до 25 минут
Замкнутый контур с датчиком и обратной связью по натяжению
Диаметр, толщина стенки, давление расплава и натяжение регулируются плавно.
/- 0,015 мм
от 20 до 40 м
от 8 до 12 минут
Таблица: ориентировочные диапазоны производительности для линии изоляции ПВХ 70 мм; Фактические цифры зависят от состава, конструкции шнека и конфигурации натяжителя.
Четвертый столбец — тот, который платит. Сокращение начального лома со 150 м до 30 м за переналадку на линии, которая меняет продукт восемь раз в неделю, экономит около 960 м готового стержня еженедельно, прежде чем можно будет оценить какое-либо улучшение стабильной производительности.
Скрытые показатели: где на самом деле находятся потери
Таблицы диаметров часто выглядят превосходно задолго до того, как линия действительно находится под контролем. Регистрация более широкого набора переменных за один 24-часовой период обычно перераспределяет картину потерь.
Дрейф диаметра
34%
34%
Скачки напряжения
26%
26%
Температура плавления
18%
18%
Износ винта
12%
12%
Влага
10%
10%
У каждой причины есть свое решение, и только первая решается покупкой более качественного датчика.
- При переключении напряжение резко возрастает: плунжер достигает предела хода, и аккумулятор разряжается до завершения сварки. Сохранение от 30 до 90 секунд скорости линии — это проектное решение, а не выигрыш контроллера.
- Охота за температурой расплава: обычно вентилятор охлаждения работает слишком сильно или лента нагревателя имеет плохой контакт, что проявляется в колебаниях давления нагнетания в течение 30–60 секунд.
- Износ шнека и цилиндра: увеличение зазора на 0,1 мм в дозирующей секции может снизить производительность на 3–6 процентов и заставить операторов увеличивать скорость шнека, что приводит к повышению температуры расплава.
- Влажность материала: несколько сотен частей на миллион влаги в ПВХ-композите создают пустоты, которые измеритель диаметра с радостью определяет как качественный продукт.
Натяжение — это петля, которую чаще всего оставляют открытой на линиях, на которых в противном случае используются современные средства контроля, и это первое место, на которое следует обратить внимание, когда лом поднимается без какого-либо сигнала тревоги по диаметру.
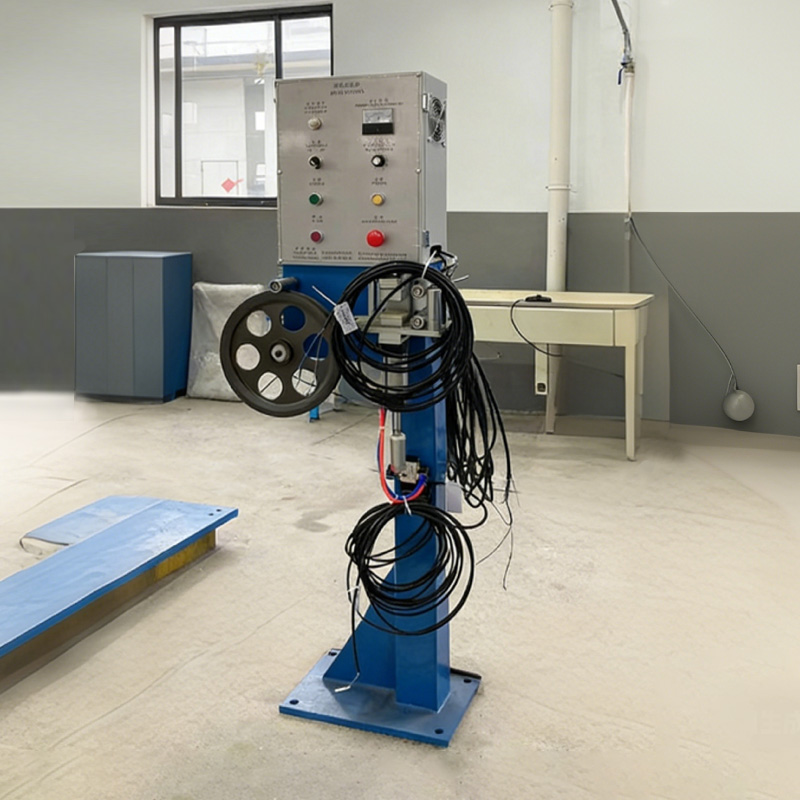 Системы контроля натяжения проводов Системы контроля натяжения кабеля, предназначенные для точного регулирования натяжения кабеля, являются важным оборудованием для процессов намотки кабеля. Его основная функция заключается в... Посмотреть продукт →
Где усилия по управлению окупаются больше всего, в зависимости от типа кабеля
Доходность инвестиций в контроль резко различается в зависимости от семейства продуктов, поскольку стоимость материала, допуски и скорость линии различаются.
Кабель силовой, СПЭ СН и НН - 38%
ЛВС и передача данных – 26%
Проволока строительная, ПВХ и ПВХ - 16%
Автомобильная и электронная проводка - 12%
Специальность и прочее - 8%
Силовой кабель из сшитого полиэтилена преобладает в возврате, поскольку допуски на стены жесткие, состав дорогой, а километр лома стоит в несколько раз дороже, чем километр лома строительного провода из ПВХ. Кабель локальной сети занимает второе место, поскольку ограничения по емкости и эксцентриситету не могут быть достигнуты только за счет навыков оператора; потолок эксцентриситета в 5 процентов требует постоянного измерения и коррекции. Строительная проволока более снисходительна к эксцентриситету, но работает со скоростью от 600 до 1200 м/мин, при этом регулировка скорости и натяжение намотки определяют, будет ли катушка продаваться. Управление вознаграждениями в автомобильной и электронной промышленности в основном за счет повторяемости на протяжении многих коротких тиражей.
Последовательность ввода в эксплуатацию: шесть шагов, которые блокируют настройки
Новая или перестроенная линия быстрее достигает стабильного контроля, если следовать приведенной ниже последовательности, а не настраивать все сразу.
Шаг 1. Базовый уровень, прежде чем что-либо менять
Давление расплава бревна, диаметр в горячем и холодном состоянии, толщина стенок и натяжение натяжения с интервалом в одну секунду в течение полной смены. Эта запись — единственное достоверное доказательство того, что последующие изменения помогли.
Шаг 2. Установите датчики для процесса, а не для шкафа.
Разместите лазерный манометр на расстоянии 6–8 м от матрицы, чтобы расплав оседал, расположите датчик давления перед пакетом сеток и установите тензодатчик там, где трение стенки не может смещать его.
Шаг 3: Настройте петли по порядку
Сначала температура, затем давление расплава, затем размер, затем натяжение. Настройка натяжения до того, как температура станет стабильной, просто перемещает колебание вокруг линии.
Шаг 4. Постройте таблицу соотношений скоростей.
Запишите скорость вращения шнека в зависимости от скорости линии для каждого размера и состава. Операторы, которые начинают с известного соотношения, достигают товарного продукта за одну треть времени.
Шаг 5. Напишите процедуру переключения
Заполните аккумулятор, припаркуйте танцор в середине хода, соедините, затем постепенно освобождайте место хранения. Рутина — это то, что заставляет экструдер вращаться во время смены натяжителя.
 Аккумуляторный танцор (стойка для хранения кабеля) Accumulator Dancer (Cable Storage Rack) — профессиональное устройство для прокладки кабелей, разработанное для оптимизации рабочих процессов обработки кабелей. Доступен в вертикальном и горизонтальном... Посмотреть продукт →
Шаг 6: Сдайте с письменными ограничениями
Пределы контроля, пороговые значения сигналов тревоги и действия, необходимые для каждого сигнала тревоги, должны быть на одном листе на линии, а не в файле ввода в эксплуатацию.
Техническое обслуживание, калибровка и соответствие требованиям
Качество управления падает незаметно. План калибровки и проверки обеспечивает надежность контуров между капитальными ремонтами.
- Поверка термопар ежеквартально по эталону с допуском 5 градусов С.
- Обнуление датчика давления расплава ежемесячно и повторная калибровка каждые 12 месяцев.
- Проверка лазерного датчика диаметра отслеживаемым мастером каждые 6 месяцев.
- Ежегодная калибровка положения танцора и датчиков напряжения.
- Измерение зазора винта и ствола каждые 4000–6000 часов работы.
- Сохранение записей параметров управления для каждой производственной партии в соответствии с требованиями заказчика и стандартами.
Соответствие требованиям в основном представляет собой документацию, если оборудование исправно. Стандарты кабеля, такие как IEC 60227, IEC 60502, UL 44, UL 83 и GB/T 5023, определяют размеры, которые должны соблюдаться; АСУ ТП предоставляет доказательства того, что они соблюдены на каждом метре. Ведение журналов диаметра и толщины стенок каждой партии превращает аудит в поиск файлов, а не в повторное испытание.
Безопасность принадлежит тому же плану. Защита вращающегося приемного оборудования, блокировка аварийной остановки и контролируемый доступ к фильерной головке во время продувки не являются дополнительными функциями на линии, которая работает без присмотра в ночное время. Также следует установить пределы сигналов тревоги, чтобы операторы реагировали до появления лома, а не после того, как катушка будет закончена.
Управление процессом экструзии лучше всего оценивать в конце линии. Экструдер, который передает переменный стержень на намотчик, просто перемещает проблему вниз по потоку, где она становится дефектом натяжения, овальной катушкой или бракованным поддоном. Вот почему измерения должны следовать за продуктом: диаметр и толщина стенки на матрице, натяжение и длина на намотчике, а также идентичность рулона в точке, где роботизированные системы паллетирования для обработки кабельных катушек взять верх.
Jiangsu Yessjet Precision Machinery производит оборудование для экструзии, намотки, упаковки и паллетирования в виде одной связанной линии, что имеет большое значение в этом контексте. Петли, удерживающие диаметр на матрице, и петли, удерживающие натяжение на намотчике, должны быть спроектированы с учетом друг друга, и производитель, поставляющий оба конца этой цепи, может настроить их вместе, а не винить одно за другое.


