

 Язык
 English
 中文简体
 Français
 Español
 Português
 عربى

Контент
- 1 Что на самом деле измеряет степень сжатия
- 2 Сопоставление соотношения с используемым соединением
- 3 Сравнение типичных конфигураций шнеков для экструзии кабеля
- 4 Чего не показывает номер на паспортной табличке
- 5 Где степень сжатия имеет наибольший вес
- 6 Рабочий процесс выбора: от составных данных к порядку винтов
- 7 Примечания по износу, техническому обслуживанию и соблюдению требований
Кабельный завод, заменяющий винт на линии с жесткой изоляцией из ПВХ, однажды заказал степень сжатия 4,0, исходя из разумной логики, согласно которой большее сжатие означает лучшее плавление. За три смены экструдер начал пульсировать, температура расплава поднялась примерно на 18°C, и обгоревшие точки достигли фильеры. Ничего не сломалось. Шнек сжимал компаунд, который уже достиг плотности расплава, обратно в зону подачи, и дополнительная работа выделялась в виде тепла.
Короткий ответ: Степень сжатия (CR) - это объем первой витка подачи, разделенный на объем последней дозирующей витка, который на винте постоянного шага почти равен глубине канала подачи, деленной на глубину дозирующего канала. Винты общего назначения работают от 2.0 до 4.0. Жесткий ПВХ обычно имеет показатель 2,0–2,5, пластифицированный ПВХ и ПЭВП — 2,5–3,5, ПП — 3,0–3,5, а сильнонаполненные безгалогенные компаунды обычно лучше обслуживаются секцией смешивания, чем большим количеством.
В разделах ниже показано, как строится этот номер, чем он незаметно управляет на кабельной линии и как его указать, не заказывая второй винт.
Что на самом деле измеряет степень сжатия
Полнопоходный винт работает в трех зонах. Зона подачи имеет глубокий постоянный канал, поэтому свободные гранулы могут попадать внутрь и транспортироваться вперед. Зона сжатия, или переходная зона, сужается, образуя каналы и сжимая твердый слой по мере его плавления. Зона дозирования возвращается на небольшую постоянную глубину, поэтому расплав достигает головки при стабильном давлении и с предсказуемой скоростью.
Коэффициент сжатия сравнивает первый и последний из этих томов. Поскольку шаг и ширина витка стандартного полнопоходного шнека остаются постоянными, отношение объема сводится к соотношению глубины: CR = H1 / H2, где H1 — глубина канала подачи, а H2 — глубина дозирующего канала.
Физическая работа, стоящая за этим числом, — это плотность. Гранулы кабельного компаунда имеют объемную плотность примерно от 0,5 до 0,7 г/см3, тогда как тот же полимер в расплаве имеет плотность от 0,9 до 1,3 г/см3. Таким образом, самому материалу требуется уменьшение объема всего на 1,6-2,2 раза, чтобы он стал расплавом без пустот. Сжатие выше этого значения компенсирует утечку потока через скребки, давление, необходимое матрице, а также различия в поведении подачи от партии к партии.
Где паспортный номер может ввести в заблуждение
Отношение глубины действительно только для постоянного шага и постоянной ширины полета. После изменения высоты тона или добавления барьерного полета или микшера в стиле Мэддока реальное соотношение должно определяться на основе фактической громкости каналов. У винтов с переменным шагом быстрое соотношение глубины может завысить эффективный CR на 10–15 процентов, чего достаточно, чтобы вытолкнуть винт из ПВХ из безопасного окна. Поэтому кабельные экструдеры указаны для каждого соединения, а не для размера цилиндра, и на чертеже шнека должно быть указано, какой метод расчета использовался.
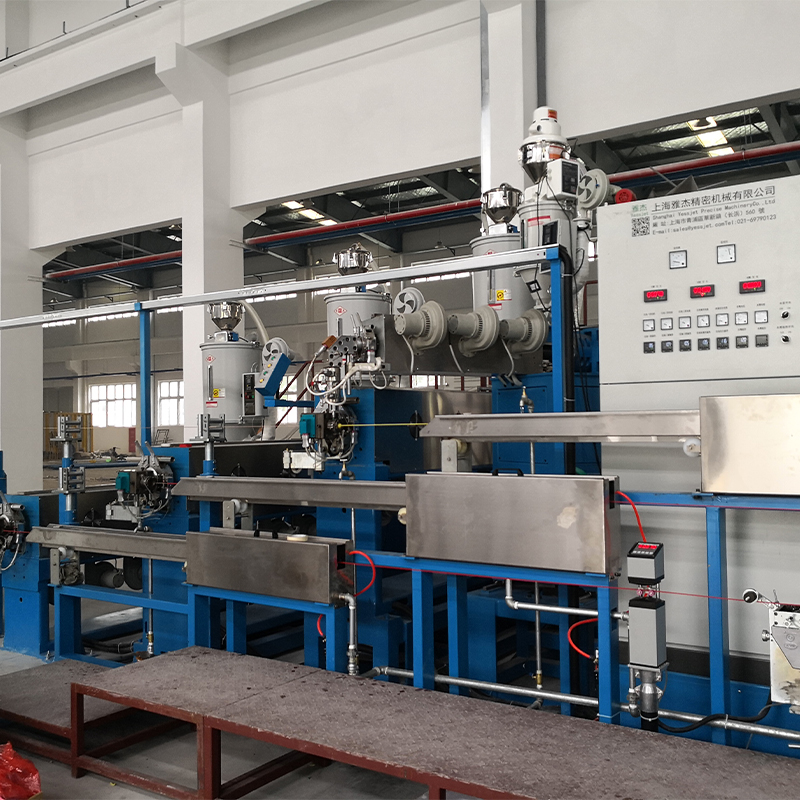 Высокоэффективный экструдер для кабеля из ПП, ПВХ, ПЭ Высокоэффективный кабельный экструдер из ПП, ПВХ, ПЭ, являющийся многофункциональным стержневым устройством для производства кабеля, предназначен для энергосберегающей и высокопроизводительной экструзии изоляционных слоев... Посмотреть продукт →
Сопоставление соотношения с используемым соединением
Кабельные соединения не являются взаимозаменяемыми, и в степени сжатия эта разница становится механической. Выбор зависит от трех переменных: насколько объемная плотность падает при плавлении материала, какую температуру сдвига выдерживает полимер и насколько абразивной является рецептура.
Жесткий и пластифицированный ПВХ.
Непластифицированный ПВХ является наиболее чувствительным к сдвигу материалом для кабельной линии и обычно работает при давлении 2,0–2,5 с длинным и плавным переходом. Более высокое соотношение создает локальные горячие точки, которые выделяют хлористый водород и оставляют следы ожогов внутри тонкой изоляционной стены. Гибкий ПВХ выдерживает 2,5-3,0, хотя летучие пластификаторы делают зону подачи заслуживающей внимания.
ПЭ, ПНД и ПП
Полиолефины имеют более высокую вязкость расплава и более чистое поведение при плавлении, поэтому они без проблем допускают вязкость 2,8–3,5. Винты с оболочкой из полиэтилена высокой плотности часто сочетают это соотношение с секцией глубокой подачи и соотношением L/D от 25:1 до 30:1, поэтому линия может работать с высокой нагрузкой, в то время как расплав остается однородным.
Сшитый полиэтилен и сшиваемые соединения
СПЭ, отвержденный перекисью, представляет собой особый случай. Сшивающий агент чувствителен к времени пребывания и температуре, поэтому шнек должен создавать давление, не передавая тепло сдвига в расплав. Коэффициент около 2,3-3,0, плавный переход и жесткий контроль температуры имеют большее значение, чем необработанный результат. Соединения, уже близкие к порогу предварительного отверждения, демонстрируют гели и комки, а не чистый расплав.
Наполненные, огнестойкие и безгалогенные компаунды
Высокая загрузка наполнителя увеличивает объемную плотность, уменьшает изменение объема, которое должен создавать шнек, и в то же время изнашивает скребки. Соотношение 2,5-3,5 в сочетании с секцией барьерного или дисперсионного смешивания превосходит простое увеличение числа.
Спаривание винтов и стволов в этих семьях следует довольно предсказуемой схеме; это руководство по высокоэффективной экструзии ПП, ПВХ и ПЭ более подробно рассматриваются комбинации.
Сравнение типичных конфигураций шнеков для экструзии кабеля
В приведенном ниже сравнении суммированы наиболее часто используемые производители экструдеров для оконных кабелей. Считайте цифры отправной точкой для расчета цен, а не универсальными константами, поскольку поставщики смесей пересматривают рецептуры и изменяют объемную плотность вместе с ними.
Типичные окна степени сжатия для обычных кабельных смесей; Перед заказом проверьте окончательную геометрию на соответствие текущему паспорту соединения.
Чего не показывает номер на паспортной табличке
Два винта с одинаковым указанным соотношением не могут вести себя одинаково, поскольку леска реагирует на энергию и давление, а не только на геометрию. Когда CR слишком низкий, твердый слой достигает зоны дозирования лишь частично расплавленным, а выходная мощность колеблется, поскольку нерасплавленные фрагменты проходят через фильеру. Когда он слишком высок, та же нестабильность возвращается в противоположном направлении, поскольку температура расплава и крутящий момент растут.
Толщина изоляционной стены является самым быстрым индикатором обеих проблем. В приведенной ниже таблице показаны винты с полиэтиленовой оболочкой диаметром 65 мм, проходящие в диапазоне степеней сжатия; значения показывают форму эффекта, а не спецификацию какой-либо конкретной линии.
4,2%
CR 2.0
2,6%
CR 2.5
1,2%
CR 3.0
2,1%
CR 3,5
4,8%
CR 4.0
За этой кривой находятся три показателя. На первом месте стоит стабильность давления расплава: колебания на матрице более чем на один процент проявляются как разброс толщины стенок. Удельная энергия стоит на втором месте: сжатие, выполняющее полезную работу плавления, сохраняет неизменным количество киловатт-часов на килограмм, тогда как сжатие, вызывающее только сдвиг, увеличивает эту цифру. На третьем месте стоит износ шнеков, поскольку изношенная дозирующая лопасть незаметно повышает эффективное соотношение в течение года производства.
Где степень сжатия имеет наибольший вес
У каждого экструзионного шнека есть степень сжатия, но это число влияет на решения по спецификациям в некоторых сегментах кабеля гораздо больше, чем в других.
- 36% ПВХ-изоляция и обшивка
- 24% оболочка из полиэтилена и без галогенов
- 22% Изоляция силового кабеля из сшитого полиэтилена
- 18% LAN и кабель для передачи данных
Модель соответствует сложной чувствительности, а не объему кабеля. ПВХ занимает наибольшую долю, поскольку окно его обработки узкое, а неправильное соотношение сразу же проявляется в виде обесцвечивания или дефектов поверхности. Далее следует оболочка из полиэтилена и безгалогеновых материалов, обусловленная абразивным износом и диспергированием, а не чувствительностью к нагреву. Винты для силового кабеля из сшитого полиэтилена выбираются консервативно, поскольку химия сшивки устанавливает потолок. Кабели локальной сети и передачи данных с тонкими стенками и ограниченной емкостью зависят прежде всего от стабильности давления.
При работе с оболочками из сшитого полиэтилена и полиэтилена более безопасной отправной точкой обычно является винт, указанный вместе с устройством его охлаждения.
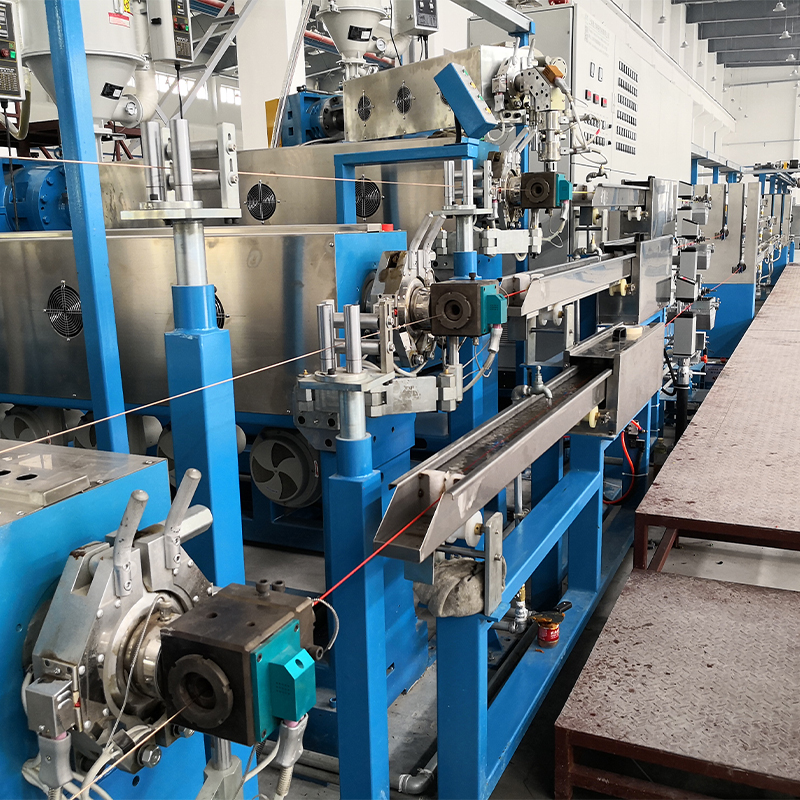 Экструдер для кабеля из полиэтилена сшитого полиэтилена с резервуаром для охлаждающей воды Этот кабельный экструдер из сшитого полиэтилена и полиэтилена с резервуаром для воды разработан для экструзии и охлаждения кабелей с изоляцией из сшитого полиэтилена и полиэтилена и оснащен высокоточным одношнековым экструдером,... Посмотреть продукт →
Рабочий процесс выбора: от составных данных к порядку винтов
Шесть шагов превращают сложные данные в полезную винтовую спецификацию.
- Уточните у поставщика смеси объемную плотность, плотность расплава, скорость течения расплава и рекомендуемый диапазон обработки. Соотношение объемной плотности и плотности расплава определяет разумную степень сжатия.
- Перед установкой машины определите продукт: изоляцию или оболочку, толщину стенки, диапазон допуска, размер проводника и скорость линии, которую вы собираетесь использовать.
- Сначала исправьте L/D и вывод. Степень сжатия зависит от глубины каналов подачи и дозирования, поэтому принятие решения по отдельности требует компромисса в другом месте.
- Проверьте длину перехода и скорость сдвига, а не только соотношение. Коэффициент 2,8, распределенный в течение длительного перехода, ведет себя совсем не так, как тот же коэффициент, сосредоточенный в трех полетах.
- Решите, нужен ли комплексу барьерный пролет, секция Мэддока или штифтовый смеситель; наполненные и сильно окрашенные составы часто выигрывают больше от дисперсии, чем от сжатия.
- Подтвердите шаг, ширину шлица, глубину корпуса, припуск на износ и метод расчета на чертеже и запишите эффективную степень сжатия.
После того как геометрия винта зафиксирована, остальная часть лески должна ей соответствовать. Длина охлаждения, натяжение натяжения, емкость аккумулятора и скорость намотки – все это зависит от стабильной производительности расплава.
 Линия экструзии проволоки и кабеля Особенности 1. Импорт стволов и шнеков из Тайваня с высокой производительностью экструзии. 2. Различные типы пластиковых материалов могут выбирать свой собственный ствол и винт. Например: ПВХ, полиэтилен, ... Посмотреть продукт →
Примечания по износу, техническому обслуживанию и соблюдению требований
Винт является изнашиваемой деталью, и степень его сжатия меняется. Азотированные звенья теряют глубину корпуса по сравнению с наполнителями, и как только дозирующий канал становится на несколько десятых миллиметра глубже, эффективное соотношение падает, и вместе с ним меняется поведение плавления. Линии, которые были стабильны при вводе в эксплуатацию, начинают проявлять разброс толщины стенок, и причиной часто является винт, а не состав.
- Измеряйте внешний диаметр полета и глубину канала при каждом ежегодном отключении и сравнивайте показания с исходным чертежом.
- Отслеживайте удельную энергию на килограмм; Медленная тенденция к росту является одним из самых ранних признаков износа и изменения степени сжатия.
- Храните вместе чертежи винтов, записи о марке материала и термообработке, чтобы можно было предложить замену без перепроектирования.
- Повторно проверяйте профиль нагрева ствола и охлаждение винтов при каждой смене состава; оба могут компенсировать скромные ограничения по геометрии без нового винта.
Время безотказной работы также зависит от буферизации выходного винта на выходе. Аккумуляторные и танцорные системы для линий непрерывной экструзии удерживайте материал при смене бобин, поэтому экструдеру никогда не придется останавливаться, что обеспечивает постоянство истории плавления от первого до последнего метра.
Степень сжатия — это число, которое определяет, где винт будет плавиться. Сопоставьте его с изменением плотности и устойчивостью соединения к сдвигу, сохраняйте переход достаточно длинным, чтобы плавиться без подгорания, и проверяйте реальные объемы каналов вместо того, чтобы доверять соотношению глубины, взятому из чертежа. На кабельной линии это обычно разница между прочной изоляционной стеной и неделей металлолома.


