Язык
 English
 中文简体
 Français
 Español
 Português
 عربى
Контент
- 1 Рабочий диапазон температур ЛПЭНП, зона за зоной
- 2 Почему для температуры плавления 120–130 °С все еще нужна матрица с температурой 200 °C
- 3 Чем ЛПЭНП отличается от ПВД, ПНД и XLPE
- 4 Где на самом деле проявляются проблемы с температурой
- 5 Почему марка смолы имеет такое же значение, как и температура
- 6 Последовательность запуска и остановки, обеспечивающая защиту окна
- 7 Оборудование, которое удерживает окно устойчиво
- 8 Техническое обслуживание, учет и соблюдение требований
Через два часа ночной смены экструдер диаметром 90 мм, подключенный к кабелю с изоляцией из ЛПЭНП напряжением 1 кВ, начал производить матовую, слегка волнистую поверхность. Скорость винта была стабильной, сканер диаметра корректировался каждые несколько секунд, а давление в головке поднялось на 18 бар выше базового утреннего уровня. Уставки ствола были просто скопированы с задания из полиэтилена низкой плотности: 165/175/185/190 °C с матрицей 195 °C.
Проблема была не в соединении. Температурное окно было. ЛПЭНП имеет более высокую температуру и более плоскую поверхность, чем ПЭНП, и он наказывает за ошибки в обоих направлениях: слишком низкая температура оставляет нерасплавленные гели и скачки давления, слишком горячая приводит к выделению слюны, окислению и значительно более слабой изоляционной стенке.
Короткий ответ
ЛПЭНП плавится между 120 и 130 °С , но он обрабатывается при температуре плавления от 180 до 230 °С . Матрица обычно располагается на 10–20 °C выше зоны дозирования. Для изоляции кабеля держите измеренную температуру расплава при 205–215 °C и никогда не позволяйте ей оставаться выше 240 °C.
Рабочий диапазон температур ЛПЭНП, зона за зоной
Значение 120–130 ° C представляет собой равновесную температуру плавления, измеренную методом ДСК. Он говорит вам, где исчезают кристаллы, а не где полимер течет достаточно хорошо, чтобы покрыть проводник при скорости 200 м/мин. Между плавлением и хорошей текучестью существует разрыв в 60–90 °C, и профиль ниже фактически его закрывает.
Две поправки имеют большее значение, чем абсолютные цифры. Во-первых, показания диапазона нагревателя на 10–25 °C ниже реальной температуры расплава из-за сдвигового нагрева в шнеке, поэтому цилиндр, показывающий температуру 195 °C, может обеспечивать температуру расплава 215 °C. Во-вторых, ЛПЭНП утончается при сдвиге: повышение температуры расплава снижает вязкость и давление, но также снижает прочность расплава, что позже проявляется в виде провисания конуса и овализации готового рулона.
Почему для температуры плавления 120–130 °С все еще нужна матрица с температурой 200 °C
Четыре механизма объясняют разрыв между номером даташита и заданными значениями на панели.
Узкое плавящееся окно
Распределение короткоцепочечных разветвлений ЛПЭНП заставляет большинство кристаллов плавиться при температуре примерно 10 ° C. Здесь нет длительной фазы размягчения, как в случае с ПЭНП, поэтому переход из твердого состояния в текучее происходит резко, и первые зоны уже должны нести тепло.
Вязкость, а не только фаза
Полностью расплавленный, но холодный расплав все еще слишком вязкий, чтобы равномерно распределиться по изоляционной стене толщиной 2,5 мм. Температура штампа 200–225 °C снижает вязкость до уровня, при котором полимер релаксирует, прежде чем он покинет рабочую поверхность.
Сдвиговое тепло является частью бюджета
Примерно от трети до половины энергии, плавящей загрузку полиэтиленового шнека, исходит от механической работы, а не от лент нагревателя. Вот почему изношенному винту внезапно требуется на 15 °C больше температуры на панели, чтобы достичь той же температуры плавления.
Время пребывания превышает пиковую температуру
Разложение происходит за время, умноженное на температуру. Плавление, выдерживаемое при температуре 215 °C в течение двух минут, обычно безопаснее, чем плавление при температуре 245 °C в течение тридцати секунд во время медленного запуска, когда производительность низкая и полимер задерживается.
Чем ЛПЭНП отличается от ПВД, ПНД и XLPE
Большинство температурных ошибок на панели возникает из-за повторного использования соседнего рецепта. Сравнение ниже показывает, насколько далеко друг от друга находятся окна.
Где на самом деле проявляются проблемы с температурой
Когда на линии ЛПЭНП начинают образовываться отходы, причины имеют тенденцию группироваться. Приведенное ниже разделение отражает картину, которую мы чаще всего наблюдаем во время пуско-наладочных работ и посещений для устранения неполадок: это диагностическое взвешивание, а не лабораторная статистика.
Стоит разделить два вида разрушения при холодном плавлении. Частицы нерасплавленного геля выглядят как выпуклости, которые сохраняются до тех пор, пока клиент не зачистит кабель, в то время как зона недостаточной подачи приводит к циклическим колебаниям давления в 20–40 бар и видимым полосам диаметра. Неисправности термоклея выглядят по-другому: коричневая матрица стекает на землю, слабый уксусный или восковой запах в головке, а удлинение при разрыве падает раньше, чем снижается прочность на разрыв.
Почему марка смолы имеет такое же значение, как и температура
Примерно 60 процентов мирового производства ЛПЭНП идет на производство пленки, а не кабеля. Этот единственный факт объясняет очень распространенную ошибку: покупать пленку общего качества, потому что она дешевая и доступная, а затем всю неделю бороться с гелями и ожогами на кабельной линии.
Марки кабелей указываются по-разному. Ищите контролируемый индекс плавления в узком диапазоне, документально подтвержденный пакет антиоксидантов, низкое количество гелей и определенное объемное удельное сопротивление. Пленочный сорт может достигать той же температуры плавления 120–130 °C и все равно не выдержать вымачивание в воде при температуре 90 °C, поскольку пакет присадок никогда не был предназначен для влажного электрического старения.
Последовательность запуска и остановки, обеспечивающая защиту окна
Контроль температуры ЛПЭНП — это, главным образом, проблема дисциплины, а не проблемы оборудования. Приведенная ниже последовательность действий занимает около 45 минут и предотвращает образование большей части отходов при смене смены.
1. Проверьте датчики. Проверьте каждую термопару с помощью калиброванного зонда. Дрейфа в 15 °C в зоне дозирования достаточно, чтобы расплав вышел за пределы диапазона без каких-либо аварийных сигналов.
2. Медленно замачивайте. Нагрейте с холода до 160°С и выдержите 30–40 минут, прежде чем приступить к завинчиванию. Быстрые подъемы оставляют голову холоднее ствола и вызывают всплеск в первый час.
3. Продувка, затем нарастание. Очистите предыдущий полимер с помощью промывочного состава из полиэтилена, затем увеличьте скорость до заданных значений при 15–20 об/мин при открытой матрице в атмосферу.
4. Прочтите настоящий расплав. Проверьте расплав на матрице, отрегулируйте две последние зоны и только затем увеличивайте скорость линии с шагом 10 м/мин, наблюдая за давлением напора.
5. Перестаньте быть чистыми. При коротких остановках держите обогреватели на уровне 150 °C, а не выключайте их; при длительных остановках очистите и вытащите винт, чтобы избежать переохлаждения.
6. Регистрируйте каждое изменение. Записывайте температуру расплава, давление напора и скорость линии для каждой катушки, чтобы можно было отследить последующую рекламацию для конкретного тиража.
Оборудование, которое удерживает окно устойчиво
Заданные значения сохраняются только тогда, когда машина может их повторить. Для линии LLDPE важны три детали оборудования: полиэтиленовый шнек с соответствующей длиной/диаметром и барьерной или смесительной секцией, ситовый пакет подходящего размера, который не создает давления, и фильера с достаточной длиной площадки для расслабления расплава. Шнек общего назначения с низкой степенью сжатия работает с ЛПЭНП, но для достижения того же качества поверхности ему обычно требуется на 10–15 °C больше тепла, что сокращает запас термической безопасности.
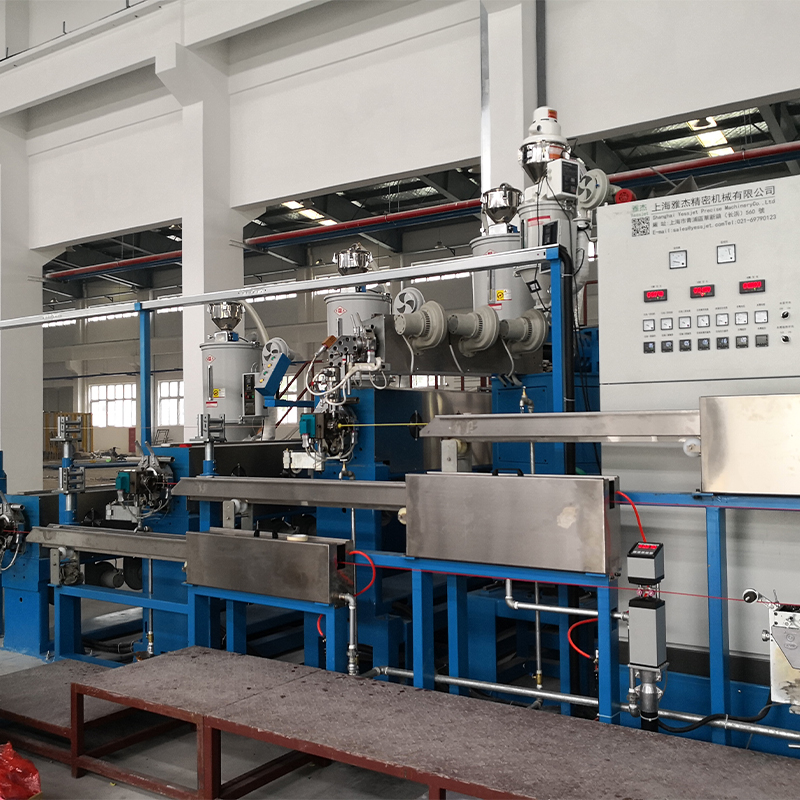 Высокоэффективный кабельный экструдер из ПП, ПВХ и ПЭ Многофункциональная экструзионная сердцевина для изоляции и оболочек, совместимая с ПП, ПВХ и ПЭ и предназначенная для энергосберегающего и высокопроизводительного производства кабелей. Посмотреть продукт →
Там, где производительность должна оставаться постоянной при смене катушек, температурная стабильность и непрерывность линии являются той же проблемой. накопительные и танцорные системы для линий непрерывной экструзии держите экструдер работающим на фиксированной скорости шнека, в то время как приемная сторона меняет бобины, что исключает повторяющиеся циклы нагрева и охлаждения, которые вызывают колебания температуры расплава.
Выбор экструдера заслуживает отдельного рассмотрения, прежде чем будет окончательно определен температурный профиль. Наш гид по высокопроизводительные кабельные экструдеры из ПП, ПВХ и ПЭ охватывает геометрию шнека, согласование производительности и практические различия между конфигурациями одной машины и интегрированной линией.
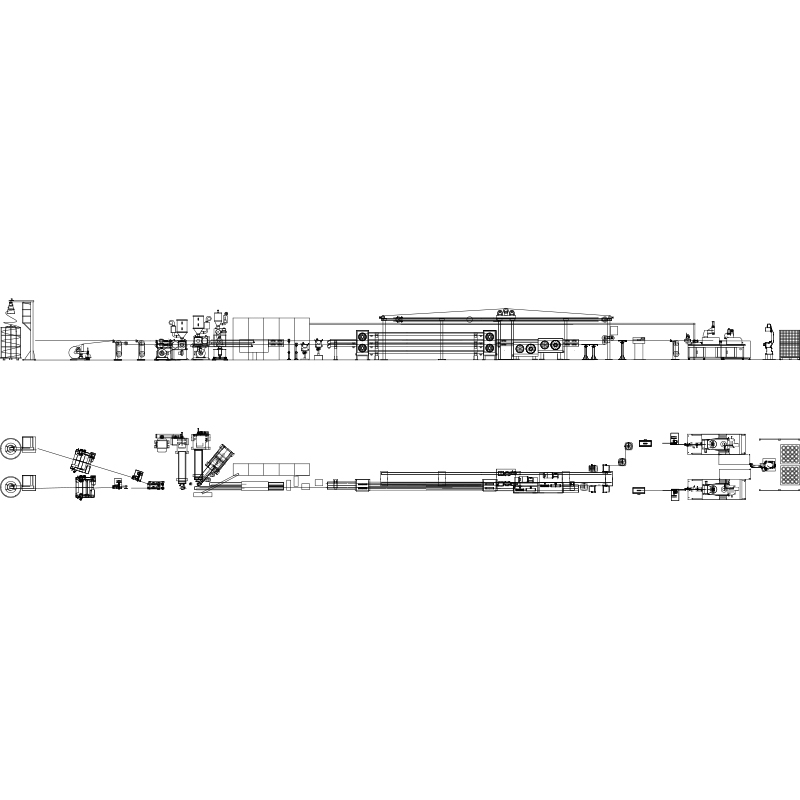 Линия экструзии проводов и кабелей для изолированного и защитного кабеля Автоматизированная линия для производства изолированных или покрытых оболочкой проводов и кабелей, сочетающая экструзию для конкретного материала с управлением ПЛК и последующим оборудованием для охлаждения, печати и намотки. Посмотреть продукт →
На выходе из процесса температура расплава – это только половина дела: охлаждающий желоб и натяжное устройство определяют, сохранит ли изоляция размеры только что изготовленной матрицы. Система контроля натяжения, которая удерживается в пределах нескольких ньютонов, предотвращает овальность и усадку, в которых операторы часто обвиняют экструдер.
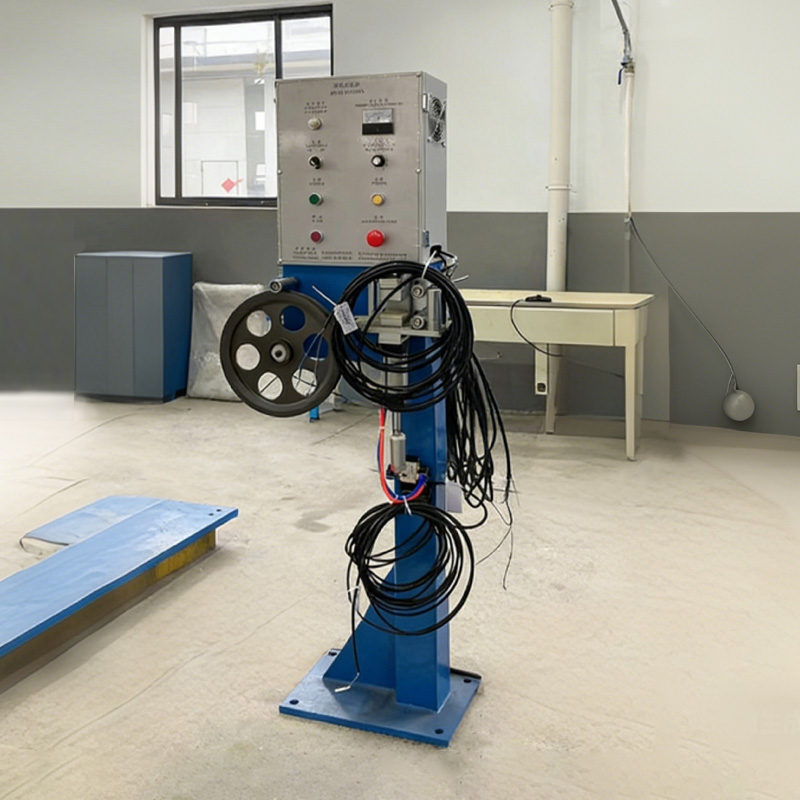 Система контроля натяжения проводов и кабелей при намотке Система аксессуаров, которая регулирует натяжение кабеля в режиме реального времени во время намотки, чтобы предотвратить растяжение, повреждение, неплотную намотку и беспорядочное расположение. Посмотреть продукт →
Техническое обслуживание, учет и соблюдение требований
Температурное окно настолько надежно, насколько надежно оборудование вокруг термопары. Три процедуры обслуживания обеспечивают честность:
- Затягивайте ленты нагревателя и проверяйте контакт каждый квартал; свободная полоса создает холодное пятно, которое правильно считывается на датчике и неправильно в расплаве.
- Проверяйте термопары и контроллеры по эталонному датчику два раза в год и всегда после замены шнека или цилиндра.
- Отслеживание количества геля и повышения давления ситового пакета на партию продукции; Тенденция повышения давления при постоянной температуре расплава обычно указывает на загрязнение или износ винтов, а не на температурную неисправность.
В отношении соответствия запись о температуре плавления является частью свидетельства процесса, необходимого для низковольтного кабеля в соответствии с IEC 60502-1 и для деклараций о реакции CPR на возгорание в соответствии с EN 50575, где состав соединения и его термическая история являются основой декларации. Сохраняйте температуру плавления, номер партии соединения и идентификатор катушки в одной записи; Когда клиент спрашивает, почему партия ведет себя по-другому, эта ссылка отвечает на вопрос за считанные минуты, а не дни. Документация RoHS и REACH должна сопровождать составную партию, а не только готовую катушку.
LLDPE не накажет вас за работу с температурой немного выше, чем LDPE — он накажет вас за использование скопированного рецепта. Считайте 120–130 °C температурой плавления, указанной в таблице данных, 180–230 °C – окном обработки на панели и 205–215 °C – практическим целевым показателем для изоляции кабеля. Затем проверьте это с помощью игольчатого щупа на штампе, вместо того, чтобы доверять дисплею контроллера, и запишите номер для каждой катушки. Одна только эта привычка устраняет большинство проблем с поверхностью, гелем и овальностью, в которых виноват состав.