Язык
 English
 中文简体
 Français
 Español
 Português
 عربى
Контент
- 1 Какова на самом деле температура плавления ЛПЭНП
- 2 Почему LПВД плавится выше LDPE
- 3 Данные о плавлении каждой марки
- 4 Скрытые индикаторы за одним числом плавления
- 5 Изменение температуры плавления в настройках ствола
- 6 Куда на самом деле идут объемы LLDPE
- 7 Выбор и последовательность запуска
- 8 Примечания по тестированию, техническому обслуживанию и соответствию требованиям
Кабельный завод выполняет работы по изготовлению оболочки из линейного полиэтилена низкой плотности с бочкообразным профилем, оставшимся от заказа из ПВД. В течение получаса давление расплава возросло, поверхность стала мутной, и искровой тестер начал регистрировать неисправности. На линии ничего не сломано. Смола просто плавится при температуре, отличной от той, для которой был написан профиль.
Итог: Температура плавления ЛПЭНП составляет примерно от 120 до 128 °C в соответствии с пиком ДСК, примерно на 10–15 °C выше ПВД и на 8–12 °C ниже ПНД. Плавление начинается при температуре от 105 до 112 °C и заканчивается примерно при 130 °C. Этот диапазон, а не отдельная цифра, определяет температуру зоны подачи, ожидаемое давление расплава и то, сколько нерасплавленного геля может выжить в изоляционной стене.
В разделах ниже рассказывается, откуда берется это число, как выбор сомономера меняет его и как преобразовать его в настройки ствола, правила контроля натяжения и входного контроля, которые удерживаются на бегущей линии.
Какова на самом деле температура плавления ЛПЭНП
Дифференциальная сканирующая калориметрия показывает плавление в виде кривой, а не точки. При втором нагревании стандартный ЛПЭНП демонстрирует экстраполированное начало при температуре от 105 до 112 °C, пик при температуре от 120 до 128 °C и возврат к исходному уровню при температуре от 128 до 135 °C. Поставщики указывают пик, потому что он хорошо повторяется от лаборатории к лаборатории, но начало — это цифра, которая имеет значение при установке зоны подачи.
Пик ДСК, второй заезд
От 120 до 128 °C для обычных марок бутена, гексена и октена при 10 °C/мин в соответствии с ASTM D3418 или ISO 11357-3.
Начало плавления
От 105 до 112 °С. Здесь начинается частичное плавление, поэтому это число следует учитывать при написании профиля ствола.
Точка размягчения по Вика
от 88 до 100 °С. Он описывает жесткость под нагрузкой, а не плавление, и использование его в качестве уставки плавления приводит к помпажам.
Практическая температура плавления
От 190 до 220 °C на головке, примерно на 60–90 °C выше пика, поэтому полимер полностью расплавлен и однороден.
Плотность предсказуемо перемещает пик. Марки с плотностью от 0,915 до 0,922 г/см³, используемые для изготовления гибких пленок и оболочек кабелей, плавятся при температуре от 120 до 123 °C. Марки с плотностью от 0,926 до 0,940 г/см³ увеличивают пик до 126–130 °C и ведут себя ближе к ПЭВП в зоне сжатия.
Почему LПВД плавится выше LDPE
Разница заключается в разветвленной архитектуре. ПЭНП производится под высоким давлением и имеет на своей основе длинноцепные разветвления. Эти ветви слишком громоздки, чтобы войти в кристаллическую решетку, поэтому они прерывают рост кристаллов и поддерживают кристалличность примерно на уровне 35–45 процентов. LLDPE производится с использованием координационного катализатора, поэтому его основная цепь остается линейной, и от нее свисают только короткие ответвления, состоящие из двух-шести атомов углерода. Короткие ответвления также исключаются из решетки, но линейные отрезки между ними складываются в ламели гораздо эффективнее. Кристалличность повышается примерно до 45–55 процентов, и вместе с ней увеличивается пик плавления.
Распределение молекулярной массы усиливает эффект. LLDPE имеет более узкое распределение и не имеет длинноцепных разветвлений, поэтому он значительно меньше разжижается при сдвиге, чем LDPE. При том же индексе плавления он требует большего крутящего момента шнека, создает более высокое давление в матрице, демонстрирует меньшую прочность расплава и меньшее разбухание фильеры. Шнек, оптимизированный для работы с ПЭНП, обычно не работает с ЛПЭНП, даже если температура в каждой зоне уже правильная.
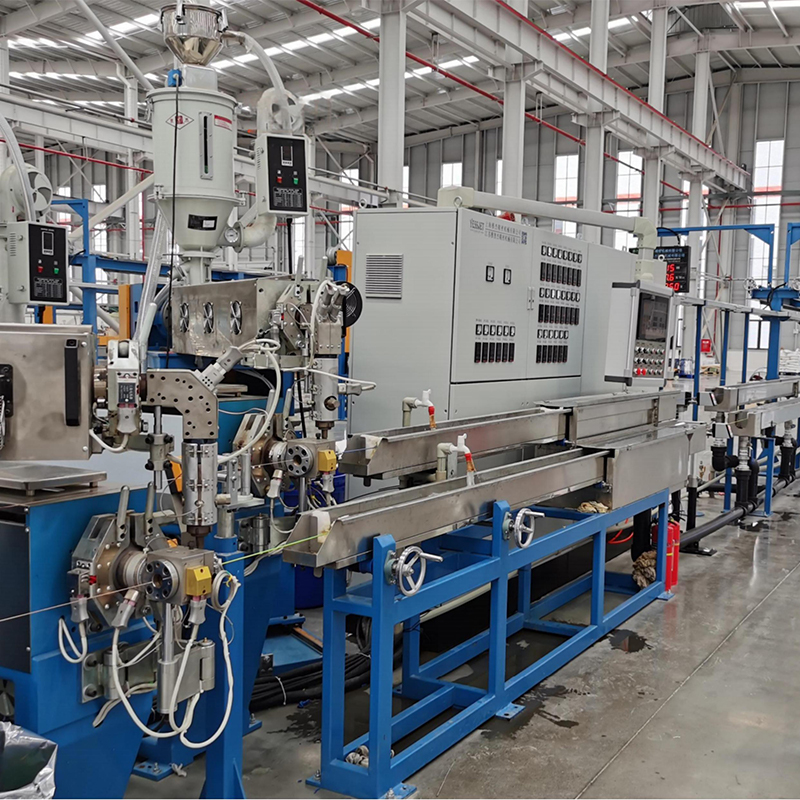
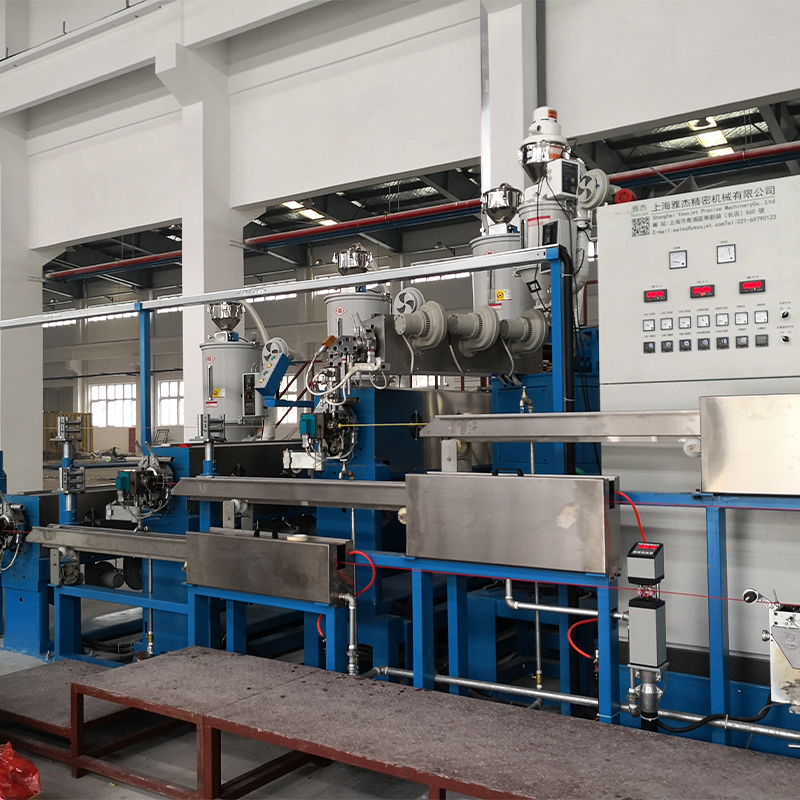 Полностью автоматический экструдер для кабеля из ПВХ из полиэтилена для изоляции и оболочки Интегрированная экструзионная система для изоляции и оболочек кабелей из полиэтилена и ПВХ, подходящая для случаев, когда конструкция винтов и линий должна соответствовать требованиям обработки полиэтилена. Просмотреть продукт →
Данные о плавлении каждой марки
Приведенное ниже сравнение охватывает четыре семейства полиэтиленов, которые чаще всего используются на кабельных и пленочных линиях. Диапазоны охватывают коммерческие сорта; определенный лот может находиться где угодно внутри них.
Смола
Плотность (г/см³)
Пик ДСК (°C)
Кристалличность
Поведение плавления
LDPE
0,918–0,932
108–115
35–45%
Сильное сдвиговое истончение, сильное разбухание
ЛПЭНП (C4–C8)
0,915–0,940
120–128
45–55%
Низкая прочность расплава, низкая чувствительность к сдвигу.
Металлоцен LLDPE
0,900–0,925
115–124
40–50%
Острый одиночный пик, высокая прочность
ПНД
0,941–0,965
130–136
60–80%
Высокая жесткость, самая высокая температура плавления
Пиковые значения представляют собой результаты ДСК второй плавки при 10 °C/мин. Металлоценовый ЛПЭНП указан отдельно, поскольку его узкое распределение состава дает острый пик, а не широкий диапазон плавления.
Скрытые индикаторы за одним числом плавления
В таблице данных обычно указан один пик. На диаграмме ниже показано, что скрывается за этим числом: пик сдвигается на 15 °C в зависимости от того, какой сомономер альфа-олефина использовался, даже если плотность и индекс плавления выглядят одинаково.
110 °С
LDPE
118 °С
мЛПЭНП
121 °С
класс С4
124 °С
класс С6
126 °С
класс С8
133 °С
HDPE
За кривой прячутся еще два сигнала. Пики первой и второй плавки могут отличаться на два-четыре градуса, и только вторая плавка отражает саму смолу. Ширина пика также имеет значение: широкий диапазон плавления указывает на широкое распределение состава и более высокий риск образования геля, тогда как острый пик от трех до пяти градусов указывает на однородную марку металлоцена. Сдвиг на два градуса между партиями поставщиков обычно соответствует изменению плотности от 0,002 до 0,003 г/см³, чего достаточно для изменения давления расплава на несколько бар.
Изменение температуры плавления в настройках ствола
Как только начало и пик известны, профиль пишется сам. Зона подачи остается значительно ниже начала, поэтому твердый слой продолжает транспортироваться, зона сжатия пересекает диапазон плавления, а зона дозирования завершает работу выше пика.
- Зона подачи: от 150 до 170 °C, примерно на 40–50 °C ниже начала, чтобы предотвратить преждевременное плавление и вспучивание.
- Зона сжатия: от 185 до 205 °C, где большая часть кристаллической структуры исчезает и расплав уплотняется.
- Зона дозирования: от 200 до 215 °C, для гомогенизации и повышения давления.
- Адаптер и траверса: от 200 до 220 °C, с кабельными траверсами, часто на нижнем конце, чтобы ограничить провисание перед охлаждающим желобом.
Температура расплава в штампе должна находиться в пределах 200–220 °C. Падение температуры ниже примерно 180 °C и нерасплавленные гели остаются в стене, проявляясь в виде пятен на поверхности или слабых мест при искровом испытании. При повышении температуры выше 250 °C окисление ускоряется, время пребывания становится критическим, а гелеобразование увеличивается, даже если смола технически все еще стабильна.
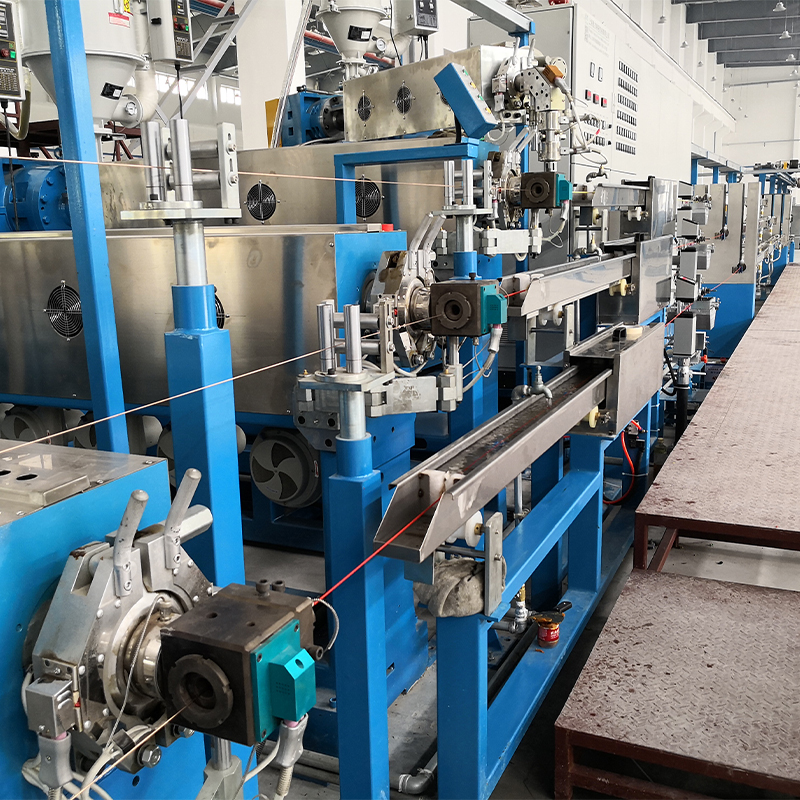
 Автоматизированная линия экструзии проволоки и кабеля с контролем температуры ПЛК Интегрированная линия для изоляции или оболочки проводов с импортным шнеком и цилиндром, управлением ПЛК и прецизионным регулированием температуры для стабильной экструзии. Просмотреть продукт →
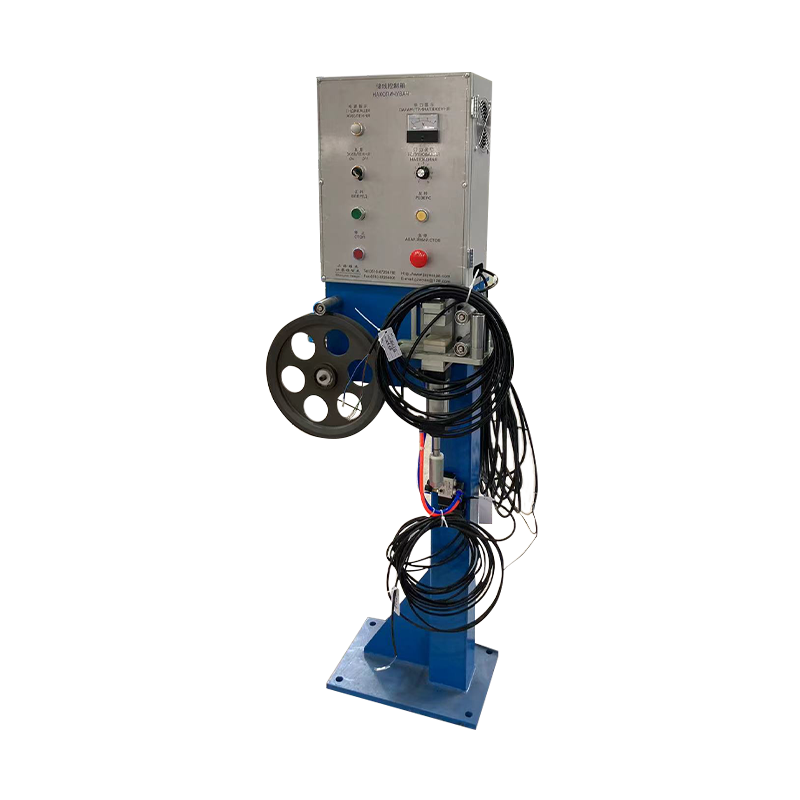
Низкая прочность расплава – это вторая половина истории. ЛПЭНП плохо сохраняет свою форму после выхода из матрицы, поэтому контроль диаметра во многом зависит от стабильного вытягивания и намотки, а не только от геометрии матрицы. Аккумуляторные и танцорные системы для линий непрерывной экструзии поглощать изменения скорости во время смены катушек и поддерживать постоянное натяжение, пока расплав остывает.
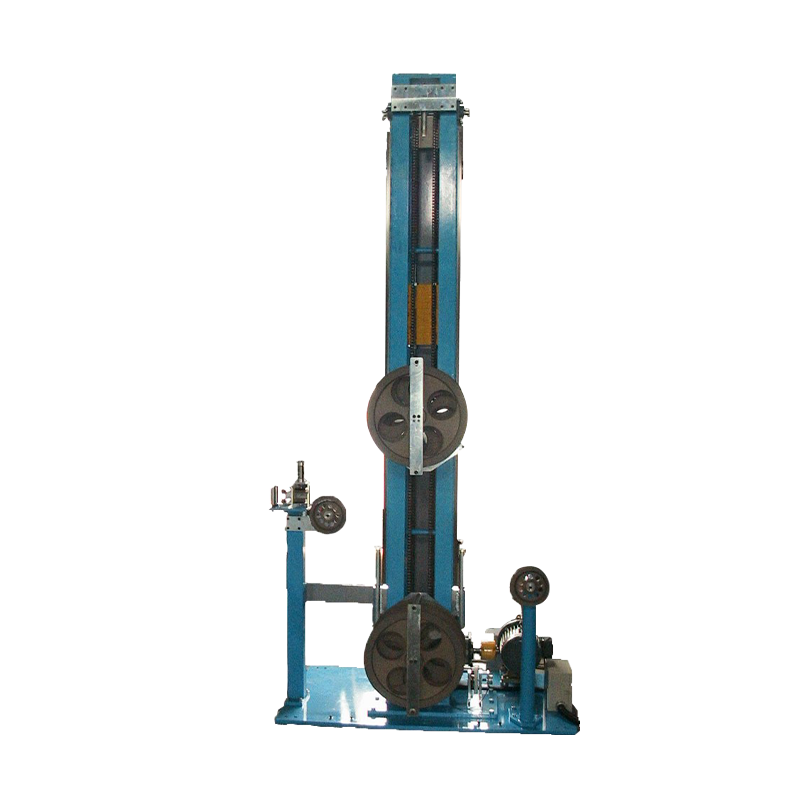
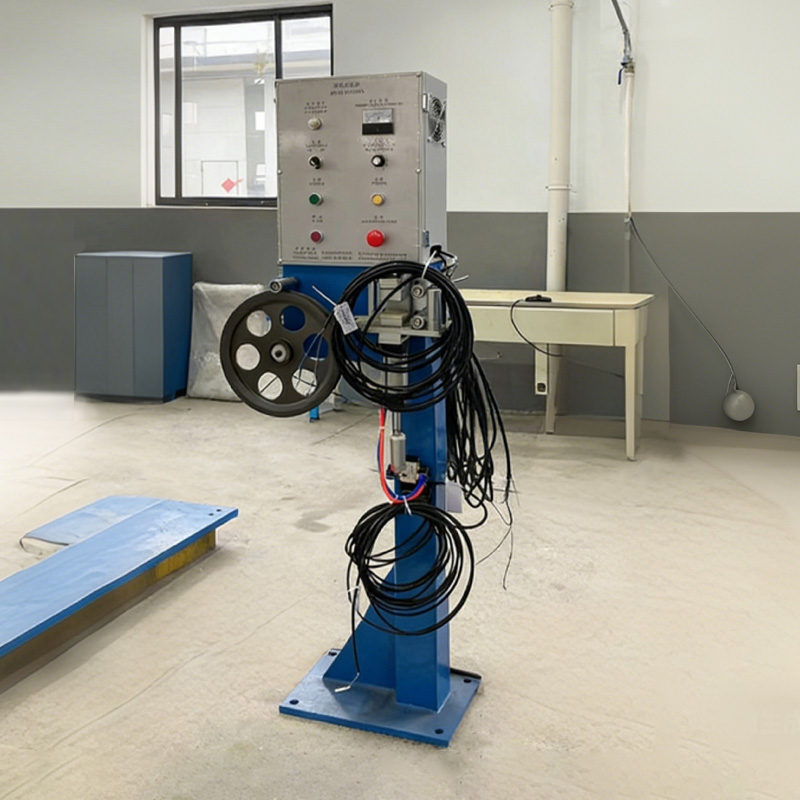 Система контроля натяжения проволочного кабеля для стабильной намотки Система аксессуаров, которая регулирует натяжение кабеля во время намотки, чтобы предотвратить растяжение, неплотное наматывание и беспорядок, обеспечивая постоянное качество кабеля. Просмотреть продукт →
Куда на самом деле идут объемы LLDPE
Кабели и провода составляют реальную, но небольшую часть мирового потребления ЛПЭНП. Этот контекст имеет значение, когда поставщик меняет сорт, перераспределяет мощности или когда завод договаривается о распределении смолы с производителями пленки.
- Пленка и упаковка, включая стретч и сельскохозяйственную пленку: около 62 процентов.
- Изделия, отлитые под давлением: около 12 процентов.
- Ротационное формование: около 9 процентов.
- Изоляция кабелей и проводов, оболочка и компаунды: около 7 процентов.
- Трубы, трубопроводы и другие экструзионные изделия: около 5 процентов.
- Мастербатчи, клеи и прочее: около 5 процентов.
Выбор и последовательность запуска
Повторяемый порядок операций не позволяет переналадке превратиться в брак.
- Возьмите фактическую кривую ДСК для партии, а не только пик, указанный в таблице данных, и подтвердите начальную температуру.
- Плотность и сомономер подбираются в соответствии с конечным применением: марки гибкой оболочки около 0,920 г/см³, более жесткие конструкции - до 0,935 г/см³.
- Установите зону подачи на 40–50 °C ниже измеренного начала, затем постепенно увеличивайте зоны сжатия и дозирования.
- Поддерживайте постоянную температуру и давление расплава в течение как минимум десяти минут, прежде чем приступить к работе со скоростью линии.
- Проверьте качество стенок с помощью искрового теста или подсчета количества геля в течение первых тридцати минут, пока машина все еще находится в процессе термического расширения.
- Запишите вместе профиль ствола, температуру плавления и номер партии смолы, чтобы следующая идентичная работа начиналась с известной точки.
Примечания по тестированию, техническому обслуживанию и соответствию требованиям
Данные о температуре плавления полезны только в том случае, если измерения заслуживают доверия. Повторно калибруйте ячейку ДСК с помощью индия при температуре 156,6 °C и проверяйте базовую линию не реже одного раза в год, поскольку дрейфующая константа ячейки смещает каждый зарегистрированный пик на градус или два. Такого же внимания заслуживают бочковые термопары: ошибка в пять градусов в зоне измерения меняет реальный профиль сильнее, чем большинство вариаций партии смолы.
Хранение простое. ЛПЭНП не гигроскопичен и обычно не требует сушки, но требует защиты от УФ-излучения и перекрестного загрязнения ПВХ, что требует использования надлежащего промывочного состава при замене, а не прямой промывки. Для кабельной продукции данные о плавлении позволяют осуществлять входной контроль и отслеживание партии, в то время как готовое изделие все равно должно пройти испытания на искрообразование, растяжение и удлинение.
Что касается технологического процесса, регулярные проверки тенденций давления расплава, нагрузки двигателя и количества геля выявляют проблемы с плавлением до того, как они дойдут до потребителя. Там, где линии модернизируются, а не заменяются, проверенная установка экструдера может стоить больше, чем новый шнек и высокоэффективная направляющая экструдера для кабеля из полиэтилена и ПВХ описывает практические проверки, которые включены в этот обзор.